Incrementar el OEE comienza mucho antes de medirlo
En prácticamente cualquier planta industrial moderna existe un objetivo común: producir más, con menos recursos y manteniendo un nivel constante de calidad. Sin embargo, alcanzar este equilibrio representa uno de los mayores desafíos para las organizaciones manufactureras. La presión por reducir costos, responder a una demanda cambiante y aprovechar al máximo la capacidad instalada obliga a las empresas a evaluar continuamente el desempeño de sus procesos.
Dentro de este contexto, el OEE (Overall Equipment Effectiveness o Eficiencia Global de los Equipos) se ha consolidado como uno de los indicadores más importantes para medir la productividad industrial. No obstante, muchas empresas limitan su utilización a la elaboración de reportes mensuales, desaprovechando su verdadero potencial como herramienta para impulsar la mejora continua.
Incrementar el OEE no consiste únicamente en aumentar la velocidad de producción o reducir el tiempo de inactividad. Requiere comprender las causas que afectan la disponibilidad, el rendimiento y la calidad, establecer prioridades y desarrollar una metodología estructurada que permita eliminar las pérdidas de forma progresiva y sostenible.
Cuando este enfoque se complementa con ingeniería especializada, mantenimiento inteligente y tecnologías de automatización, el OEE deja de ser un simple indicador para convertirse en un elemento estratégico capaz de transformar el desempeño operativo de toda una organización.
¿Qué es el OEE y por qué es tan importante?
El OEE es un indicador internacional utilizado para medir la eficiencia real con la que opera un equipo o una línea de producción.
Su objetivo es mostrar cuánto del tiempo disponible se utiliza para fabricar productos conformes a la velocidad esperada.
El indicador se basa en tres variables fundamentales:
- disponibilidad;
- rendimiento;
- calidad.
La combinación de estos factores permite conocer el porcentaje de eficiencia global de un proceso productivo.
Más allá del valor numérico, el verdadero beneficio del OEE consiste en identificar dónde se encuentran las pérdidas que limitan el desempeño de la operación.
Disponibilidad: el primer paso hacia una mayor productividad
La disponibilidad representa el porcentaje del tiempo programado durante el cual el equipo realmente permanece produciendo.
Las principales causas que reducen este indicador incluyen:
- fallas mecánicas;
- mantenimientos correctivos;
- ajustes inesperados;
- cambios de formato prolongados;
- falta de materiales;
- tiempos de espera.
Cada minuto de paro disminuye la capacidad instalada y afecta la rentabilidad del proceso.
Por ello, incrementar la disponibilidad suele generar mejoras inmediatas sobre el OEE.
Rendimiento: aprovechar la capacidad real del proceso
No basta con que la maquinaria permanezca en funcionamiento.
También debe operar cerca de la velocidad para la cual fue diseñada.
En numerosas plantas industriales, los equipos trabajan permanentemente por debajo de su capacidad debido a:
- vibraciones;
- desgaste de componentes;
- configuraciones incorrectas;
- problemas de alineación;
- limitaciones mecánicas;
- ajustes constantes.
Estas condiciones reducen el volumen de producción sin que necesariamente exista una falla evidente.
Calidad: producir correctamente desde la primera pieza
El tercer componente del OEE evalúa el porcentaje de productos que cumplen las especificaciones establecidas.
Las pérdidas de calidad suelen originarse por:
- desperdicio;
- retrabajos;
- errores dimensionales;
- defectos superficiales;
- problemas de impresión;
- variaciones de presión;
- inestabilidad del proceso.
Cada producto rechazado representa recursos consumidos sin generar valor para la empresa.
¿Por qué muchas organizaciones no logran mejorar su OEE?
Uno de los errores más frecuentes consiste en tratar el OEE como un objetivo aislado.
Incrementar este indicador no depende únicamente del departamento de producción.
También intervienen:
- ingeniería;
- mantenimiento;
- calidad;
- operaciones;
- compras;
- automatización.
Cuando estas áreas trabajan de forma independiente, las mejoras suelen ser temporales.
Una metodología estructurada permite coordinar esfuerzos y atacar las causas que realmente afectan la eficiencia.
Paso 1. Establecer una línea base confiable
Antes de implementar cualquier mejora es indispensable conocer la situación actual.
Para ello se recomienda registrar:
- disponibilidad real;
- velocidad de operación;
- porcentaje de scrap;
- tiempos muertos;
- causas de paro;
- consumo energético;
- frecuencia de fallas.
Estos indicadores servirán como referencia para medir los avances obtenidos.
Paso 2. Clasificar las pérdidas operativas
No todas las pérdidas tienen el mismo impacto económico.
Conviene clasificarlas según su origen.
Entre las más comunes se encuentran:
- averías mecánicas;
- tiempos de preparación;
- microparos;
- reducción de velocidad;
- productos defectuosos;
- arranques ineficientes.
Esta clasificación facilita la priorización de proyectos de mejora.
Paso 3. Atacar las causas raíz
Corregir únicamente las consecuencias rara vez produce resultados sostenibles.
Las organizaciones con mejores indicadores utilizan herramientas como:
- análisis de causa raíz;
- metodología de los cinco porqués;
- diagramas de Ishikawa;
- análisis FMEA;
- análisis estadístico de procesos.
El objetivo consiste en eliminar permanentemente las condiciones que generan pérdidas.
Paso 4. Optimizar el desempeño de los componentes críticos
En numerosas líneas industriales, los componentes mecánicos determinan la estabilidad del proceso.
Entre ellos destacan:
- rodillos industriales;
- engranajes;
- ejes;
- sistemas de transmisión;
- cilindros;
- rodamientos.
Cuando estos elementos presentan desgaste o pérdida de precisión, afectan simultáneamente la disponibilidad, el rendimiento y la calidad.
La inspección periódica y la ingeniería especializada permiten mantenerlos trabajando dentro de sus especificaciones.
Paso 5. Implementar mantenimiento predictivo
El mantenimiento predictivo reduce significativamente las pérdidas relacionadas con fallas inesperadas.
Su funcionamiento se basa en la recopilación y análisis continuo de información proveniente de sensores y sistemas de monitoreo.
Las tecnologías más utilizadas incluyen:
Monitoreo de vibraciones
Permite detectar deterioro antes de que aparezcan fallas visibles.
Monitoreo de temperatura
Identifica problemas asociados con fricción, lubricación o sobrecargas.
Análisis de condición
Facilita programar intervenciones únicamente cuando son necesarias.
Este enfoque incrementa la disponibilidad y optimiza la utilización de recursos.
Paso 6. Automatizar la captura de información
La mejora continua depende de datos confiables.
Los registros manuales suelen presentar inconsistencias y retrasan la toma de decisiones.
Las empresas con mejores resultados utilizan tecnologías como:
Sistemas SCADA
Supervisan variables operativas en tiempo real.
Sistemas MES
Relacionan información de producción, calidad y mantenimiento.
Sensores IoT
Capturan continuamente variables críticas del proceso.
Analítica industrial
Permite identificar tendencias y generar alertas tempranas.
La automatización transforma el OEE en un indicador dinámico capaz de respaldar decisiones inmediatas.
El papel estratégico de los rodillos industriales en el OEE
En procesos de impresión, laminación, conversión, recubrimiento y manufactura continua, los rodillos participan directamente en el comportamiento del proceso.
Su condición influye sobre:
- estabilidad de velocidad;
- uniformidad de presión;
- transferencia de materiales;
- precisión dimensional;
- calidad superficial;
- consumo energético.
Cuando un rodillo presenta desgaste, desbalance o pérdida de concentricidad, el efecto se refleja simultáneamente en los tres componentes del OEE.
Por ello, la ingeniería especializada aplicada a estos componentes constituye una herramienta de gran valor para incrementar la eficiencia operacional.
Integración con Industria 4.0
La manufactura inteligente permite evolucionar desde un enfoque reactivo hacia una gestión basada en datos.
Actualmente es posible integrar el OEE con plataformas digitales que muestran el comportamiento de la línea en tiempo real.
Estas soluciones facilitan:
- monitoreo remoto;
- análisis predictivo;
- generación automática de indicadores;
- visualización de tendencias;
- alertas tempranas;
- toma de decisiones basada en información objetiva.
La disponibilidad deja de depender únicamente de la experiencia operativa y pasa a sustentarse en evidencia técnica.
Caso hipotético
Una empresa del sector de conversión de materiales reportaba un OEE promedio del 69 %. Aunque los reportes señalaban frecuentes pérdidas de disponibilidad, la organización atribuía el problema principalmente a fallas eléctricas.
Después de desarrollar un análisis integral se identificó que una parte importante de los tiempos muertos estaba relacionada con vibraciones generadas por rodillos con desgaste progresivo y procedimientos de cambio de formato poco estandarizados.
La empresa implementó un programa de inspección técnica, incorporó monitoreo de condición, estandarizó los ajustes de producción e integró sensores para supervisar variables críticas.
En menos de nueve meses el OEE aumentó hasta el 84 %, disminuyeron los tiempos de paro y se incrementó la productividad sin necesidad de ampliar la capacidad instalada.
Errores frecuentes al intentar mejorar el OEE
Uno de los errores más comunes consiste en enfocarse exclusivamente en incrementar la velocidad de producción sin resolver previamente los problemas de estabilidad del proceso.
También es habitual considerar el OEE como responsabilidad exclusiva del área de producción, dejando fuera a mantenimiento, ingeniería y calidad.
Otro problema frecuente es medir el indicador de forma mensual sin analizar diariamente las causas de las pérdidas.
Finalmente, muchas organizaciones subestiman la influencia que tienen componentes críticos como los rodillos industriales sobre la eficiencia global de la línea, aun cuando su condición impacta directamente en la disponibilidad, el rendimiento y la calidad.
¿Cómo puede implementarse esta solución en una empresa industrial?
La implementación comienza con la medición precisa del OEE y la identificación de las principales pérdidas que afectan cada uno de sus componentes. Posteriormente, es recomendable desarrollar un plan de mejora que combine estandarización de procesos, mantenimiento predictivo, inspección de activos críticos y automatización para la captura de datos.
Las inversiones pueden incluir sensores industriales, plataformas SCADA o MES, software para análisis de indicadores, capacitación técnica y programas de ingeniería orientados a optimizar el desempeño de componentes como los rodillos industriales.
El retorno suele manifestarse mediante una mayor disponibilidad operativa, reducción del scrap, disminución de tiempos muertos y un mejor aprovechamiento de la capacidad instalada. La implementación gradual de soluciones de automatización modular facilita además la transición hacia un modelo de manufactura inteligente basado en información en tiempo real.
Conclusión
Incrementar el OEE requiere mucho más que medir un indicador. Implica desarrollar una metodología integral que permita comprender el comportamiento del proceso, identificar las verdaderas causas de las pérdidas y coordinar acciones entre producción, mantenimiento, ingeniería y calidad.
Las empresas que adoptan este enfoque logran transformar la disponibilidad operativa en una ventaja competitiva, optimizando el uso de sus recursos y fortaleciendo su capacidad de respuesta frente a las exigencias del mercado. En este escenario, la ingeniería aplicada al desempeño de componentes críticos, el mantenimiento predictivo y la automatización industrial constituyen pilares fundamentales para construir procesos más eficientes, confiables y alineados con los principios de la Industria 4.0.
Preguntas Frecuentes (FAQ)
¿Qué significa el indicador OEE?
El OEE (Overall Equipment Effectiveness) mide la eficiencia global de un equipo considerando la disponibilidad, el rendimiento y la calidad de la producción.
¿Cuál es el primer paso para mejorar el OEE?
Establecer una línea base confiable que permita conocer las pérdidas reales de disponibilidad, rendimiento y calidad antes de implementar acciones de mejora.
¿Cómo influye el mantenimiento predictivo en el OEE?
Reduce fallas inesperadas, incrementa la disponibilidad de los equipos y permite planificar intervenciones antes de que el deterioro afecte la producción.
¿Qué relación tienen los rodillos industriales con la disponibilidad operativa?
Su estado influye directamente en la estabilidad del proceso, la calidad del producto y la velocidad de operación, por lo que afectan los tres componentes del OEE.
¿Qué beneficios obtiene una empresa al incrementar su OEE?
Mayor productividad, mejor aprovechamiento de la capacidad instalada, reducción de costos operativos, disminución del desperdicio y una operación más competitiva y eficiente.
Metodología para aumentar la disponibilidad operativa (OEE)
Estandarización de inspecciones técnicas en planta
Cómo implementar un programa de mejora continua enfocado en rodillos
Estrategias para reducir desperdicio en manufactura
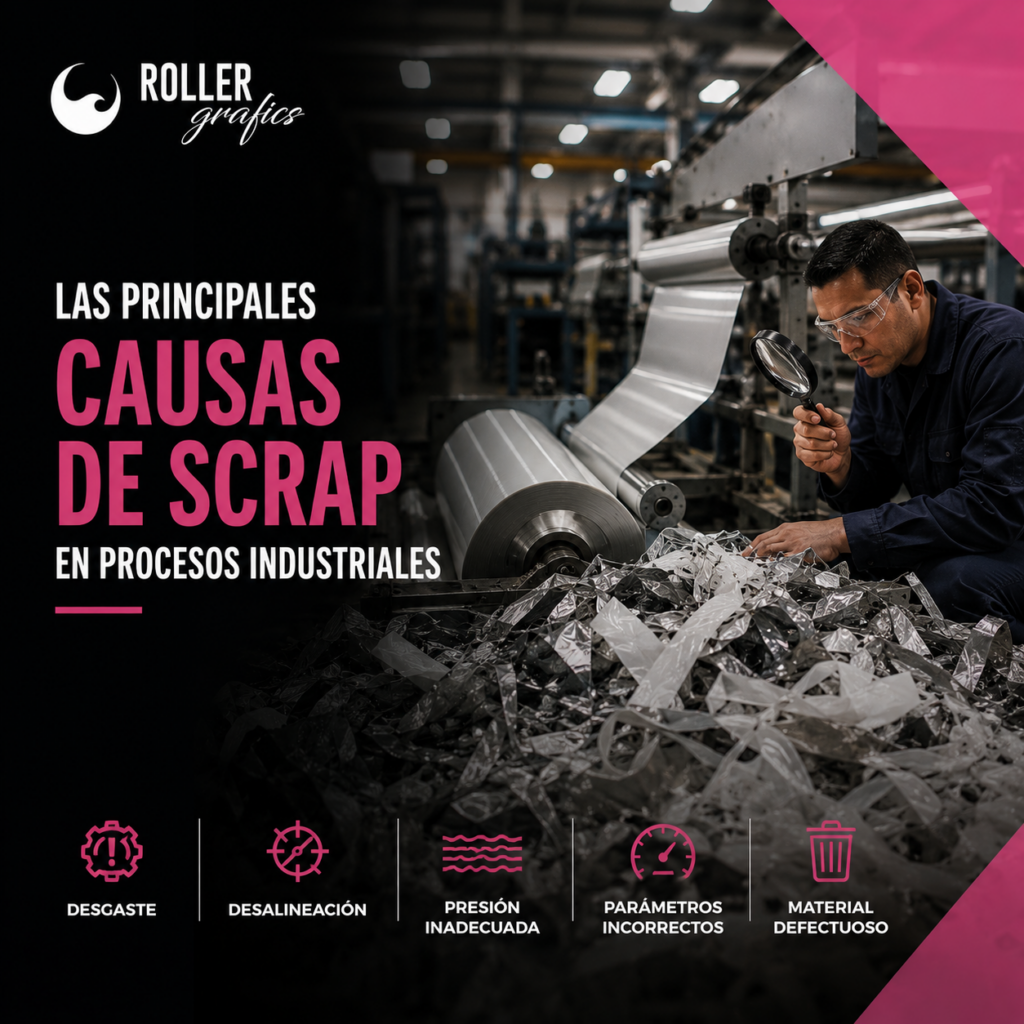
Las principales causas de scrap en procesos industriales