Eran las tres de la madrugada en la planta de conversión de empaques flexibles cuando el supervisor de producción detuvo por tercera vez la línea principal de impresión. El pedido correspondía a un cliente clave del sector alimentario con una tolerancia de color estricta (E<1.5). A pesar de que los operadores habían realizado tres lavados continuos con trapos y solventes químicos al finalizar el turno anterior, la densidad óptica del azul de fondo se mantenía un $20\%$ por debajo de la especificación técnica.
La respuesta instintiva del equipo fue la habitual: incrementar la presión de la racleta contra el rodillo anilox y ajustar la viscosidad de la tinta agregando aditivos. La consecuencia inmediata no se hizo esperar. Se generó fricción excesiva, sobrecalentamiento en las zonas de contacto y un desgaste prematuro de las cuchillas. Sin embargo, el problema de fondo continuaba intacto.
Al detener la máquina y analizar la superficie del cilindro mediante interferometría 3D portátil, el diagnóstico reveló una realidad incontestable: de los 6.0cm3/m2 de volumen teórico nominal que el anilox debía entregar, las celdas micrograbadas solo disponían de 3.1cm3/m2 reales. El lavatorio manual diario había retirado únicamente la tinta fresca de la superficie, mientras que una capa compacta de polímeros secos y pigmentos cristalizados yacía petrificada en el fondo de las cavidades. En este punto, la limpieza superficial había dejado de ser una solución para convertirse en un paliativo costoso.
En el contexto industrial actual, caracterizado por márgenes de utilidad ajustados y exigencias extremas de velocidad, depender exclusivamente de métodos de limpieza convencionales representa un riesgo directo para la rentabilidad de la planta. Comprender los límites físicos y químicos del mantenimiento superficial es el primer paso para transitar hacia una estrategia integral de conservación de activos basada en datos y metrología.
Desarrollo Técnico de Alto Nivel
La Dinámica Fisicoquímica del Taponamiento Interno
El rodillo anilox cerámico es una pieza de alta ingeniería dotada de millones de microcavidades diseñadas mediante grabado láser de fibra. La función de cada celda es alojar un volumen exacto de fluido y transferir un porcentaje constante (típicamente entre el $40\%$ y el $60\%$) hacia el cliché o sustrato.
Durante el proceso operativo estándar, la limpieza manual mediante trapo, cepillo de latón o solventes de evaporación rápida elimina el exceso de tinta en la superficie y la parte superior de las paredes de la celda. Sin embargo, debido a la alta relación de aspecto entre la profundidad y la abertura del grabado, las fuerzas de tensión superficial y viscosidad atrapan pequeñas cantidades de fluido en el fondo de la cavidad.
Con el paso de los ciclos de trabajo y las paradas breves de máquina, los componentes volátiles de la tinta o del recubrimiento se evaporan. Esto provoca que las resinas acrílicas, poliuretanos o pigmentos orgánicos precipiten y comiencen un proceso de vitrificación. Este fenómeno se desarrolla en tres etapas progresivas:
- Sedimentación Inicial: Depósito de una fina película de sólidos en la base del grabado que reduce la profundidad de la celda de forma imperceptible.
- Compactación Térmica y Química: La fricción del sistema de racleta y el calor generado durante la operación compactan los residuos, transformándolos en una costra dura y resistente a solventes de mantenimiento diario.
- Obstrucción Completa o Plugging: La acumulación alcanza la abertura superior de la celda, anulando la capilaridad del cilindro y reduciendo drásticamente la capacidad de transferencia.
Indicadores Operativos de Falla en Planta
Detectar el momento exacto en que la limpieza superficial pierde efectividad no requiere esperar a un rechazo masivo de producto final. Existen señales técnicas claras en la línea de conversión que evidencian la pérdida de volumen efectivo:
- Desviación Cromática Sistemática (E Inestable): Imposibilidad de alcanzar la densidad de color deseada sin alterar la formulación química de la tinta.
- Incremento de la Presión de Racleta: Ajustes mecánicos excesivos por parte de los operadores para forzar la salida del fluido, acelerando el desgaste del anilox y las cuchillas.
- Aumento en el Tiempo de Preparación (Setup Time): Prolongación de los tiempos de ajuste en máquina debido a variaciones en la transferencia de tinta entre turnos.
- Inconsistencia en la Película de Adhesivo o Barniz: Presencia de orificios microscópicos (pin-holing) o discontinuidades en la capa aplicada en procesos de laminación o barnizado.
Matriz Comparativa de Métodos de Limpieza
Para tomar decisiones informadas sobre la gestión del activo, es indispensable evaluar las diferencias operativas y el alcance de las distintas técnicas de mantenimiento disponibles.
| Criterio de Evaluación | Limpieza Superficial Manual | Limpieza Ultrasónica Multifrecuencia | Ablación Láser de Fibra |
| Ubicación del Proceso | En máquina (In-situ) | Fuera de línea (Off-line) | Fuera de línea / In-situ |
| Alcance de la Celda | Superficie y pared superior | Fondo de celda por cavitación | Eliminación total por sublimación |
| Riesgo para la Cerámica | Bajo a medio (Abrasión mecánica) | Medio si no se controla la frecuencia | Nulo (Longitud de onda selectiva) |
| Remoción de Resinas UV | Muy baja | Alta con química especializada | Máxima y sin uso de químicos |
| Tiempo de Inactividad | Breve (10-15 min) | Moderado (30-45 min) | Rápido (15-30 min) |
Casos de Estudio en Entornos de Manufactura
Caso A: Planta de Empaque Flexible y Adhesivos Bicomponentes
Una planta convertidora dedicada a la fabricación de estructuras laminadas para la industria farmacéutica registró una caída del $18\%$ en las pruebas de resistencia al desprendimiento (peel test). El equipo de mantenimiento realizaba lavados manuales con solventes del rollo aplicador después de cada corrida.
Una inspección metrológica mediante microscopía digital 3D reveló que las celdas del rodillo reticulador retenían adhesivo de poliuretano parcialmente polimerizado en un $45\%$ de su capacidad. La limpieza superficial no lograba disolver los enlaces cruzados del isocianato seco. La implementación de un ciclo de limpieza por ablación láser fuera de línea logró restaurar el $98\%$ del volumen nominal. Esto permitió recuperar los valores de adhesión requeridos sin necesidad de incrementar el gramaje de aplicación, ahorrando más de 12,000 dólares al mes en consumo de materia prima.
Caso B: Impresión de Cartón Corrugado de Alta Gráfica
En una línea de impresión flexográfica sobre cartón corrugado, los paros de máquina por ajuste de tono consumían un promedio de 42 minutos por cambio de trabajo. Los operadores limpiaban los anilox cerámicos únicamente con cepillos de fibra sintética y agua a presión.
Al integrar un diagnóstico volumétrico periódico, se comprobó que los rodillos presentaban un taponamiento heterogéneo causado por la combinación de pigmentos base agua y polvo de papel. La estandarización de un protocolo de limpieza ultrasónica profunda cada 15 días redujo los tiempos de ajuste a 12 minutos por cambio. Asimismo, se incrementó la velocidad de línea de 180 a 240 metros por minuto, elevando el OEE de la máquina en un $11.4\%$.
Sección Estratégica de Valor Empresarial
Implementación de la Regeneración Volumétrica en la Industria 4.0
Integrar un programa avanzado de mantenimiento y regeneración de rodillos anilox requiere evolucionar del modelo tradicional de «lavar cuando falle» a un esquema de conservación predictiva digitalizado.
Flujo de Gestión Digital del Activo:
- Identificación y Codificación: Asignación de un código QR o tag RFID a cada rodillo para rastrear su historial.
- Metrología Regular: Medición del volumen real (cm3/m2) mediante interferometría o microscopía digital en cada cambio de trabajo.
- Análisis de Tendencias en ERP/MES: Registro automatizado de la pérdida progresiva de volumen para establecer umbrales de alerta.
- Programación de Regeneración Profunda: Envío del cilindro a limpieza por láser o ultrasonido al alcanzar una pérdida del $15\%$ sobre el volumen nominal.
Requerimientos e Inversión Estratégica
La adopción de este modelo requiere la adquisición de equipos de metrología portátil y la alianza con un proveedor especializado en tratamientos de superficie y limpieza profunda fuera de línea. La inversión en instrumentación de medición y capacitación se recupera de forma directa. Los análisis financieros sectoriales demuestran un retorno de inversión (ROI) en plazos de 4 a 6 meses, impulsado por la reducción de mermas de sustrato y la eliminación de reprocesos por falla de color o adhesión.
Escalabilidad y Automatización Modular
Dentro de una fábrica inteligente, los datos de volumen remanente del anilox pueden conectarse directamente con el sistema de formulación de tintas. Si el software de la planta detecta que un anilox específico tiene una pérdida de volumen del $10\%$, el sistema puede ajustar la concentración del pigmento automáticamente para compensar la transferencia, reprogramando la limpieza profunda para el siguiente paro técnico planificado.
Conclusión Estratégica
Asumir que la limpieza superficial diaria es suficiente para mantener la eficiencia de un sistema flexográfico o de laminación es un error conceptual que erosiona gradualmente la rentabilidad industrial. La acumulación microscópica en el fondo de las celdas es un proceso inevitable, pero sus consecuencias negativas en la producción son perfectamente evitables mediante una estrategia de mantenimiento estructurada.
Tratar los rodillos anilox y los cilindros de dosificación como activos estratégicos de alta precisión y no como simples consumibles marca la diferencia entre las plantas que sufren por variabilidad operativa y aquellas que lideran sus mercados en eficiencia y calidad.
En Roller Grafics, combinamos la ingeniería de superficies, la tecnología de grabado láser de última generación y los servicios de metrología y limpieza profunda más avanzados del sector. Acompañamos a las empresas convertidoras en su transición hacia la manufactura inteligente, garantizando que sus sistemas de dosificación operen de forma continua en su punto óptimo de rendimiento.
Preguntas Frecuentes (FAQ)
1. ¿Por qué la limpieza superficial con solventes no elimina el taponamiento profundo del anilox?
Porque la tensión superficial y la reducida abertura de las celdas impiden que los solventes penetren hasta el fondo de la cavidad. Además, la evaporación rápida del solvente suele dejar las resinas disueltas atrapadas en la base del grabado.
2. ¿Cómo saber si mi rodillo anilox requiere una limpieza profunda o un grabado nuevo?
Si al medir el volumen con interferometría se observa acumulación de material en las celdas pero la pared de la cerámica no presenta fracturas ni desgaste físico, el activo se puede recuperar con limpieza profunda. Si las paredes de las celdas están destruidas (flaking), se requiere un re-grabado.
3. ¿La limpieza por ablación láser daña la capa cerámica del anilox?
No. Los sistemas láser de fibra de pulso ultracorto utilizan una longitud de onda diseñada para ser absorbida únicamente por los residuos orgánicos e inorgánicos (tintas, polímeros, adhesivos), reflejándose sobre la superficie cerámica sin generar daño térmico ni mecánico.
4. ¿Cada cuánto tiempo se debe someter un anilox a una limpieza profunda?
Depende de la química del fluido (tintas UV y adhesivos requieren mayor frecuencia) y de las horas de operación. En términos generales, se recomienda programar un ciclo de regeneración profunda cada 300 a 500 horas de trabajo efectivo o cuando la pérdida de volumen supere el $15\%$.
5. ¿Qué impacto tiene la limpieza profunda en el consumo de tinta de la planta?
Restaurar el volumen teórico nominal permite que la transferencia de tinta vuelva a ser uniforme y predecible. Esto elimina la necesidad de sobre-formular tintas con exceso de pigmento para compensar la falta de densidad, reduciendo el consumo global de insumos entre un $8\%$ y un $12\%$.
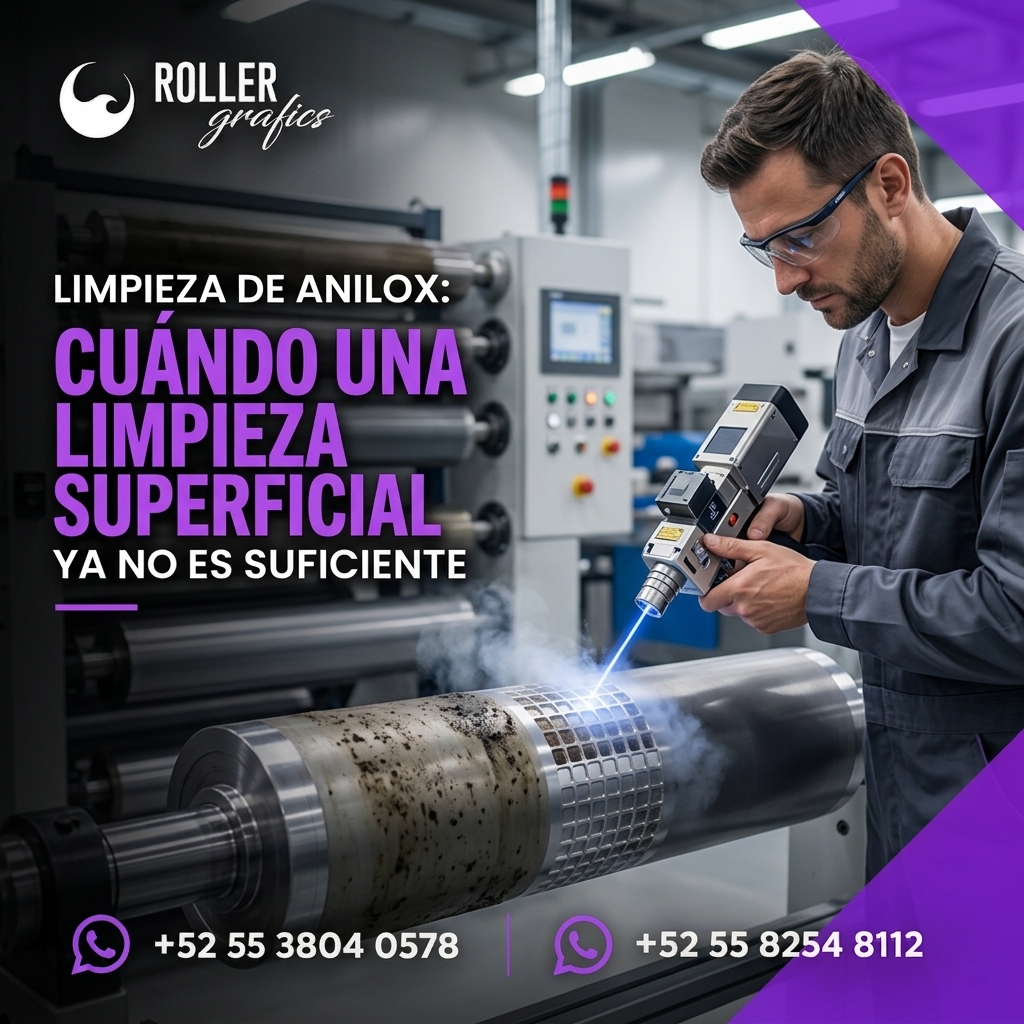
Limpieza de anilox: cuándo una limpieza superficial ya no es suficiente
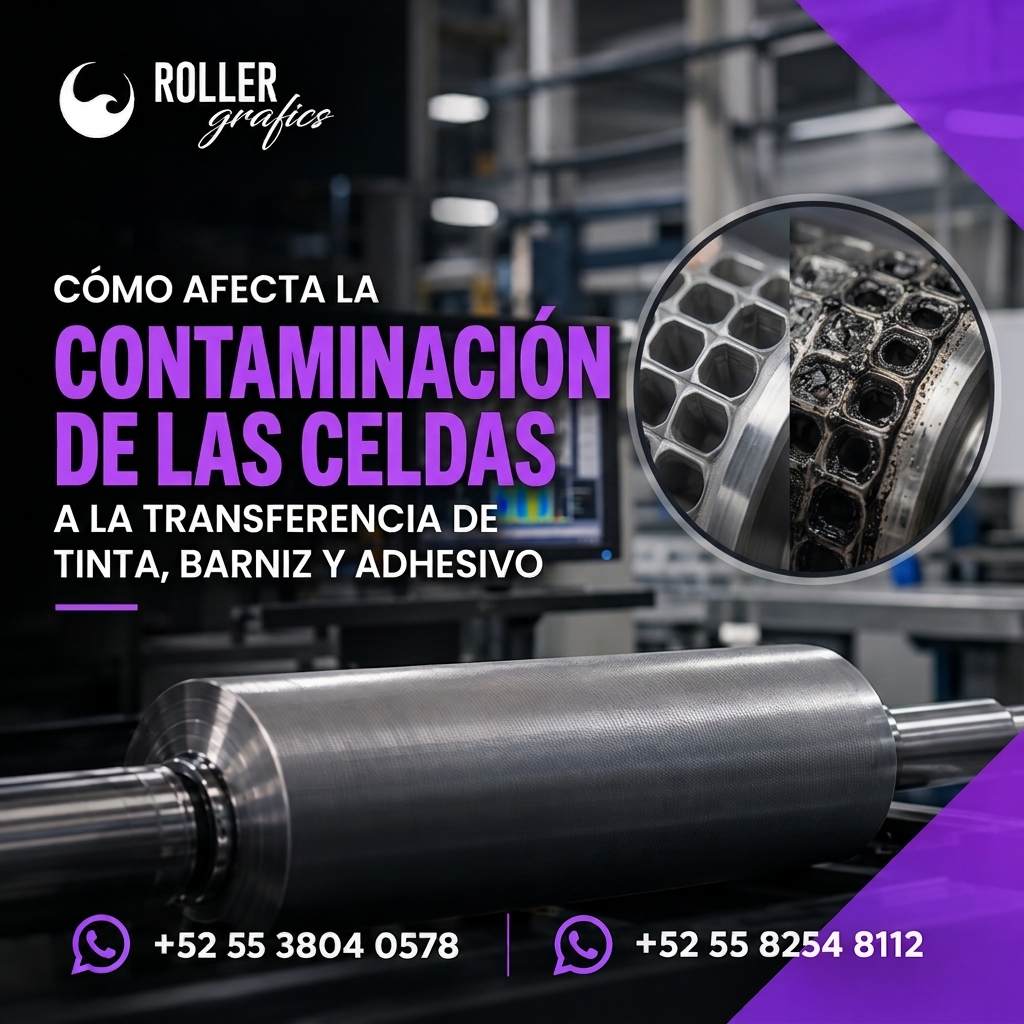
Cómo afecta la contaminación de las celdas a la transferencia de tinta, barniz y adhesivo
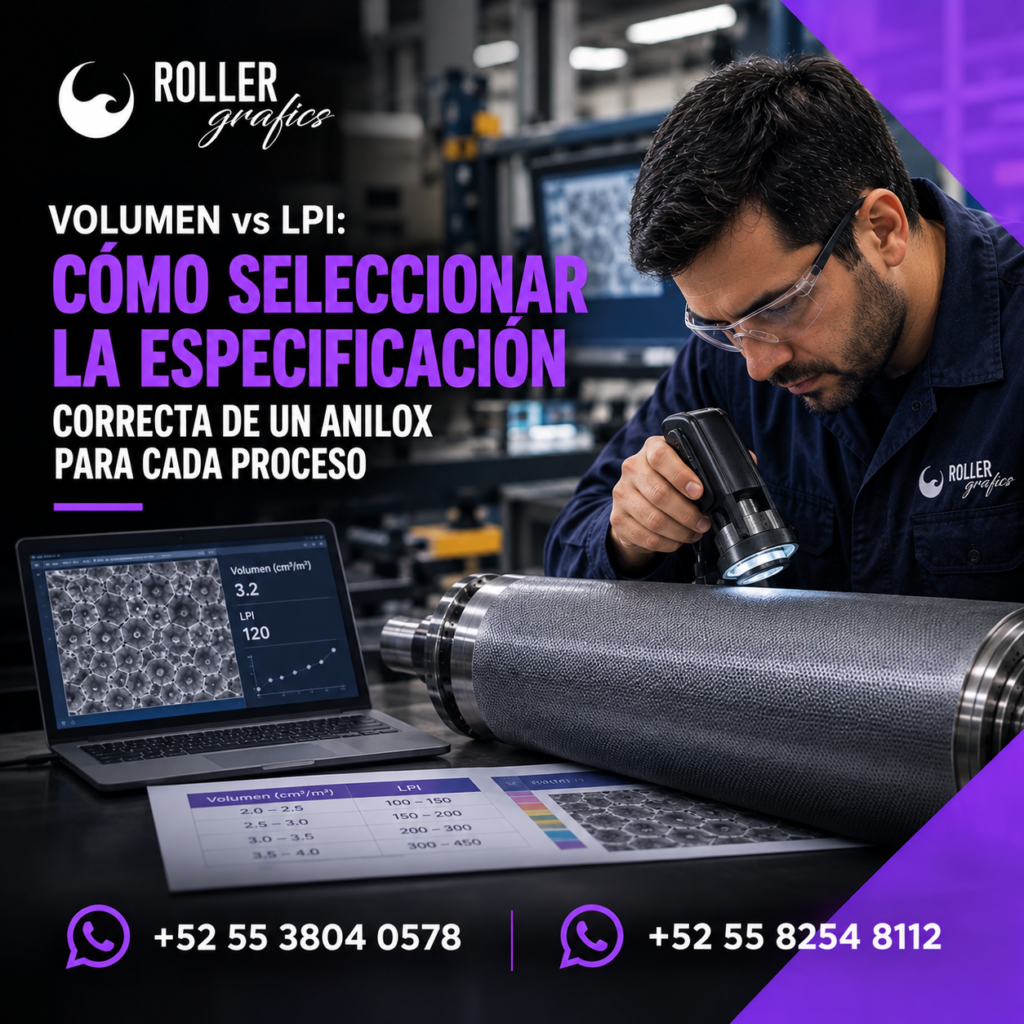
Volumen vs LPI: cómo seleccionar la especificación correcta de un anilox para cada proceso
Cómo determinar si un anilox necesita limpieza, recuperación o regrabado