Durante una visita de evaluación técnica a una de las plantas de conversión más grandes del sector flexográfico, el director de operaciones compartía una preocupación constante: las paradas de máquina por falta de densidad de tinta generaban un promedio de seis horas semanales de inactividad por prensa. La planta contaba con equipos de última generación, pero sus rodillos anilox se gestionaban como elementos pasivos; solo se inspeccionaban cuando la calidad de impresión fallaba de forma evidente.
En aquella planta, la rutina era predecible pero costosa. Ante un problema de cobertura, los operadores aumentaban la presión de la cuchilla racleta o alteraban la viscosidad de las tintas sin registros previos. El resultado era un círculo vicioso de desgaste mecánico abrasivo, saturación de celdas por residuos secos y sustituciones de anilox con apenas un $60\%$ de la vida útil teórica aprovechada.
La solución no requería comprar más rodillos de repuesto, sino cambiar el paradigma operativo: transformar la gestión informal en un programa de mantenimiento preventivo estructurado y medible. En la industria de conversión actual, la estandarización del cuidado de las celdas cerámicas representa una de las palancas más efectivas para controlar los costos operativos, estabilizar la repetibilidad del color y maximizar la Eficiencia Global de los Equipos (OEE).
Desarrollo Técnico de Alto Nivel
Definición y Fundamentos del Mantenimiento Preventivo en Celdas Cerámicas
El mantenimiento preventivo para rodillos anilox es una disciplina técnica sistemática que combina rutinas de limpieza operativa, manipulación estandarizada y metrología periódica para conservar la microgeometría original de las celdas grabadas. Un rodillo anilox cerámico cuenta con millones de cavidades microscópicas cuyo volumen se mide en centímetros cúbicos por metro cuadrado (cm3/m2) o BCM.
Cuando el cilindro entra en servicio, está expuesto a estrés mecánico por fricción, ataques químicos de solventes o resinas y la acumulación progresiva de sólidos. Sin un programa preventivo, el volumen teórico disponible disminuye de forma inevitable. Un programa formal no busca evitar el contacto con el fluido, sino controlar la tasa de degradación para mantener la transferencia de tinta dentro de las tolerancias especificadas durante toda la vida del activo.
Fases Operativas del Programa de Mantenimiento
Para que un programa de mantenimiento preventivo sea funcional en planta, debe estructurarse en cuatro pilares de ejecución diaria y periódica:
- Manipulación y Almacenamiento Seguro: Protocolos estrictos para el montaje, desmontaje y transporte de los rodillos. El uso de cubiertas protectoras de impacto y soportes flotantes evita microfracturas en los bordes cerámicos y daños en los muñones.
- Limpieza Operativa y de Cambio de Trabajo: Lavado inmediato al detener la rotación del cilindro utilizando productos químicos con pH controlado, compatibles con la cerámica y los sellos epóxicos del cuerpo del rodillo.
- Auditoría Volumétrica y Metrología: Medición periódica del volumen remanente y la profundidad de celda a través de microscopía digital 3D o interferometría a pie de máquina.
- Regeneración Profunda Fuera de Línea: Ciclos programados de limpieza por ablación láser de fibra o ultrasonido multifrecuencia cuando la pérdida de volumen alcanza un umbral crítico establecido.
Impacto Productivo y Financiero en Planta
La falta de control en el estado del anilox repercute directamente en la estructura de costos de producción. Cuando se pasa de un modelo reactivo sin control a un esquema preventivo estandarizado, los resultados se reflejan en cinco áreas operativas fundamentales:
En primer lugar, los tiempos de ajuste de tono pasan de lapsos de 45 a 75 minutos por cambio a solo 10 a 15 minutos, logrando una disminución del $75\%$ en tiempos muertos de máquina. En segundo lugar, el desperdicio de sustrato pasa de rangos del $3\%$ al $5\%$ del lote a niveles mínimos inferiores al $1\%$, lo que reduce de forma directa las mermas de arranque.
En tercer lugar, la vida útil del anilox se extiende de un promedio de 12 a 18 meses hasta alcanzar entre 36 y 48 meses de operación continua, generando una reducción del $50\%$ en la inversión de capital para repuestos. En cuarto lugar, el consumo de tinta o adhesivo se normaliza según la ficha técnica, permitiendo un ahorro del $8\%$ al $12\%$ en materias primas al eliminar la sobrecompensación. Finalmente, el desgaste de racletas se mantiene en límites estándar, reduciendo la frecuencia de reemplazo de consumibles y protegiendo la cerámica contra rayaduras.
Casos de Aplicación en la Industria de Conversión
Caso A: Planta de Empaque Flexible de Alta Velocidad
Una empresa convertidora de empaques para la industria alimentaria registraba variaciones de densidad de color en corridas superiores a los 50,000 metros. Los operadores solían culpar a la fluctuación de la viscosidad de la tinta.
Al implementar un protocolo de auditoría volumétrica semanal dentro de su programa preventivo, se descubrió que los anilox perdían un $12\%$ de su volumen útil cada 200 horas de trabajo continuo por secado de pigmento en la base de la celda. Al estandarizar limpiezas profundas por láser programadas cada tres semanas y sustituir los cepillos manuales por sistemas de lavado automatizado, la planta eliminó las variaciones de tono en máquina, reduciendo el gasto anual en desperdicio de película de polipropileno en más de 35,000 dólares.
Caso B: Impresión de Cartón Corrugado de Gran Formato
En una planta de cajas de cartón corrugado, los costos por rectificación y re-grabado de cilindros anilox se habían triplicado en dos años. El diagnóstico técnico reveló que la causa principal no era el desgaste natural, sino el choque térmico y la corrosión por el uso de desincrustantes químicos no controlados.
Se estructuró un programa preventivo centrado en la neutralización del pH tras el lavado y la instalación de un registro de uso por cilindro mediante códigos QR. La identificación temprana de taponamientos evitó el uso de químicos agresivos, aumentando la vida promedio de los rodillos de 1.5 a 3.8 años y estabilizando el valor de Delta E en impresión sobre papeles liner reciclados.
Errores Comunes en la Gestión de Anilox
- Permitir la detención del anilox con tinta en la tintero: Dejar que el cilindro se detenga mientras contiene fluido provoca un secado rápido en el fondo de las celdas, generando un taponamiento difícil de remover con lavado manual.
- Utilizar herramientas mecánicas no calibradas: El empleo de cepillos de acero en cerámicas de alta linealidad (más de 300 líneas/cm) destruye los muros microscópicos de las celdas, reduciendo la capacidad de retención.
- Ignorar la presión del sistema de racleta: Aplicar presión excesiva para compensar la falta de transferencia no recupera el color y destruye mecánicamente tanto la cuchilla como la superficie del anilox.
Sección Estratégica de Valor Empresarial
¿Cómo Puede Implementarse esta Solución en una Empresa Industrial?
La transición hacia un programa de mantenimiento preventivo de anilox no requiere detener la operación ni realizar inversiones masivas de forma inmediata. Se debe abordar como un proyecto de mejora continua escalable.
Estructura de Implementación por Etapas:
- Inventario y Diagnóstico Inicial: Catalogación de todos los rodillos de la planta, registrando linealidad, volumen teórico original, horas de uso y estado mecánico.
- Estandarización de Químicos y Herramientas: Selección de agentes de limpieza con certificación de compatibilidad cerámica y eliminación de herramientas abrasivas inadecuadas.
- Adquisición de Tecnología de Diagnóstico: Integración de microscopía digital portátil o sistemas de interferometría para mediciones volumétricas directas en planta.
- Integración al Sistema ERP / MES: Registro digital del historial de cada anilox para programar mantenimientos basados en horas efectivas de rotación o metros impresos.
Inversión Estimada y Retorno
La inversión requerida para establecer el programa abarca la capacitación del personal, la adquisición de instrumental de metrología y la contratación de servicios externos de calibración inicial. El retorno de inversión (ROI) se obtiene típicamente entre los 3 y 6 meses posteriores a la implementación, derivado de la reducción de mermas de papel o película flexible, el ahorro en consumo de tintas y la disminución de compras de cilindros de reemplazo.
Escalabilidad e Integración con la Industria 4.0
En plantas avanzadas, los datos de metrología de los rodillos anilox se integran directamente con los módulos de mantenimiento del software ERP o MES. Cuando un cilindro registra un nivel de taponamiento predefinido (por ejemplo, $15\%$ de pérdida volumétrica), el sistema genera automáticamente una orden de trabajo para su limpieza profunda fuera de línea, asegurando que solo ingresen a máquina activos en condiciones óptimas de operación.
Conclusión Estratégica
Establecer un programa de mantenimiento preventivo para rodillos anilox es una decisión estratégica que transforma la gestión de un insumo crítico en una ventaja competitiva sostenible. La impredecibilidad en la transferencia de tinta o adhesivo destruye la eficiencia de las líneas de producción más modernas y afecta la relación con los clientes debido a entregas fuera de especificación.
Tratar los cilindros dosificadores con rigor metrológico y disciplina operativa permite a las empresas convertidoras proteger sus activos, estabilizar sus procesos de impresión y maximizar el rendimiento financiero de su planta.
En Roller Grafics, respaldamos la productividad de la industria gráfica y de conversión mediante servicios de ingeniería de superficies, grabado de alta precisión, metrología avanzada y programas de diagnóstico técnico. Nos posicionamos como su aliado estratégico para estructurar planes de mantenimiento que aseguren la máxima vida útil y el rendimiento óptimo de sus rodillos anilox.
Preguntas Frecuentes (FAQ)
1. ¿Con qué frecuencia se debe medir el volumen real de un rodillo anilox?
Se recomienda auditar el volumen al menos una vez al mes para cilindros en uso continuo, y obligatoriamente antes de montar el rodillo en máquina para trabajos de alta exigencia cromática.
2. ¿Cuál es el límite razonable de pérdida de volumen antes de requerir una limpieza profunda?
Se considera que un anilox requiere un proceso de regeneración profunda fuera de línea cuando su volumen real ha caído un $10\%$ a $15\%$ respecto al volumen nominal grabado.
3. ¿Se pueden usar cepillos de latón en todos los rodillos anilox?
No. Los cepillos de latón solo se recomiendan para anilox de cromo o cerámicos de baja linealidad. Para anilox cerámicos de alta linealidad se deben utilizar cepillos de cerdas de acero inoxidable ultrafinas o sistemas de limpieza no mecánicos.
4. ¿Qué diferencia existe entre el mantenimiento preventivo y la regeneración profunda?
El mantenimiento preventivo abarca las acciones cotidianas de lavado, inspección y cuidado para evitar la acumulación de suciedad. La regeneración profunda es un proceso correctivo especial (por láser o ultrasonido) que elimina residuos vitrificados cuando el preventivo ya no puede extraerlos.
5. ¿Cómo influye el mantenimiento del anilox en la vida útil de las cuchillas racleta?
Un anilox limpio y libre de residuos secos abrasivos reduce la fricción en el punto de contacto, lo que evita el desgaste prematuro de las cuchillas y previene la formación de rebabas metálicas que puedan rayar la cerámica.
Cómo establecer un programa de mantenimiento preventivo para anilox
Limpieza de anilox: cuándo una limpieza superficial ya no es suficiente
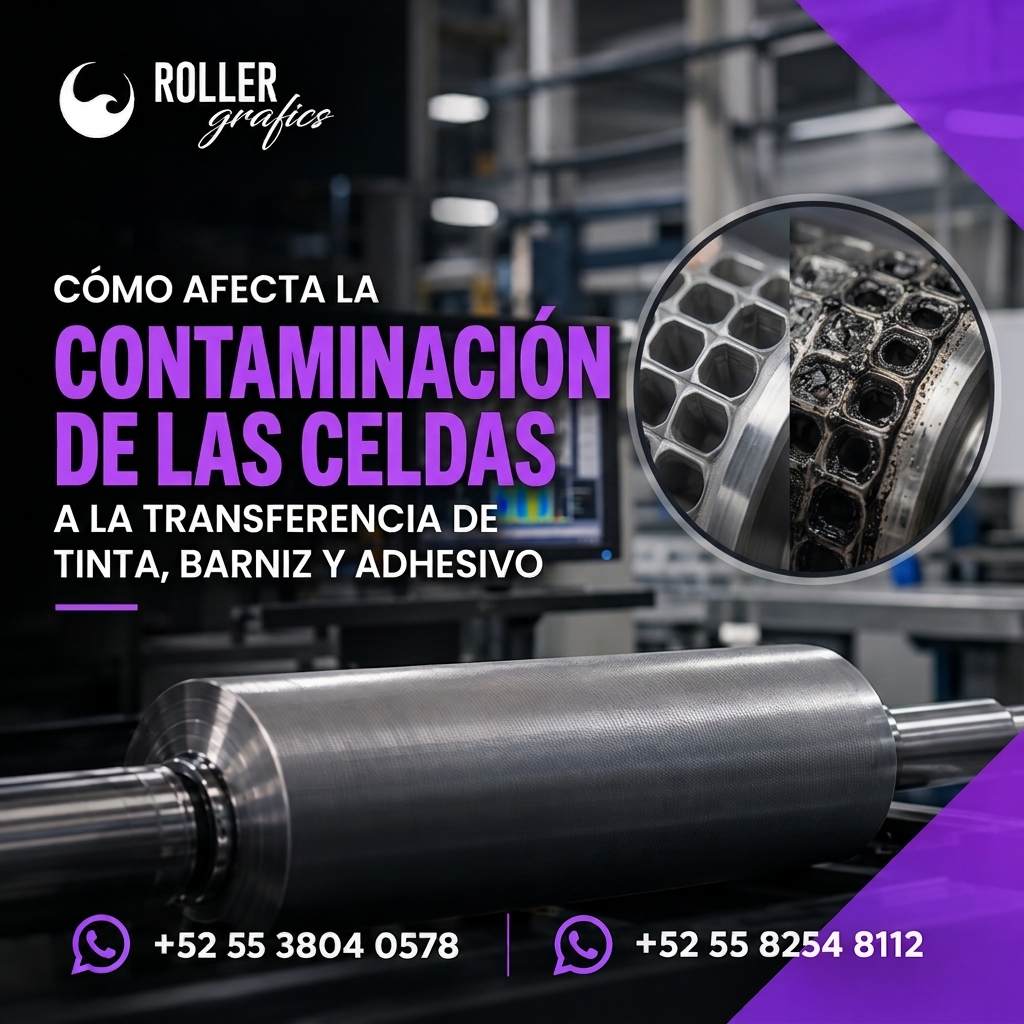
Cómo afecta la contaminación de las celdas a la transferencia de tinta, barniz y adhesivo
Volumen vs LPI: cómo seleccionar la especificación correcta de un anilox para cada proceso
Cómo determinar si un anilox necesita limpieza, recuperación o regrabado