Eran las seis de la tarde cuando el gerente de calidad de una planta convertidora de empaque flexible revisó el reporte de mermas del turno matutino. Tres lotes consecutivos de película laminada habían sido rechazados por el cliente debido a variaciones en la opacidad del blanco de fondo. La respuesta inicial del jefe de máquina había sido la de siempre: incrementar la viscosidad de la tinta y presionar aún más las cuchillas de la racleta. Lo único que lograron fue desgastar prematuramente el sello lateral y rayar la cerámica del cilindro.
Al llegar el equipo de auditoría con un interferómetro 3D portátil, la realidad quedó al descubierto en menos de diez minutos. El anilox montado en la estación uno, etiquetado nominalmente con seis centímetros cúbicos por metro cuadrado, solo entregaba tres coma dos centímetros cúbicos reales en el centro de la mesa de impresión. Los extremos del rodillo, menos expuestos al secado de tinta, conservaban cinco coma un centímetros cúbicos. Esa deformación volumétrica invisible a simple vista era la causa directa de la falla operacional.
En la conversión industrial moderna, operar un anilox sin conocer su volumen real equivale a conducir a ciegas a alta velocidad. Medir con precisión la capacidad volumétrica de las celdas cerámicas no es un mero ejercicio técnico de laboratorio, sino la herramienta de gestión más poderosa para pasar de un mantenimiento reactivo a un modelo predictivo alineado con la Industria 4.0.
Desarrollo Técnico de Alto Nivel
Definición Técnica y Principios de la Metrología Volumétrica
El volumen de un anilox representa la capacidad teórica de retención de fluido que poseen las celdas micrograbadas en su superficie. Se expresa formalmente en centímetros cúbicos por metro cuadrado o en miles de millones de micras cúbicas por pulgada cuadrada. Esta métrica determina de manera directa el espesor de la capa húmeda de tinta, barniz o adhesivo que se transfiere al cliché o al sustrato.
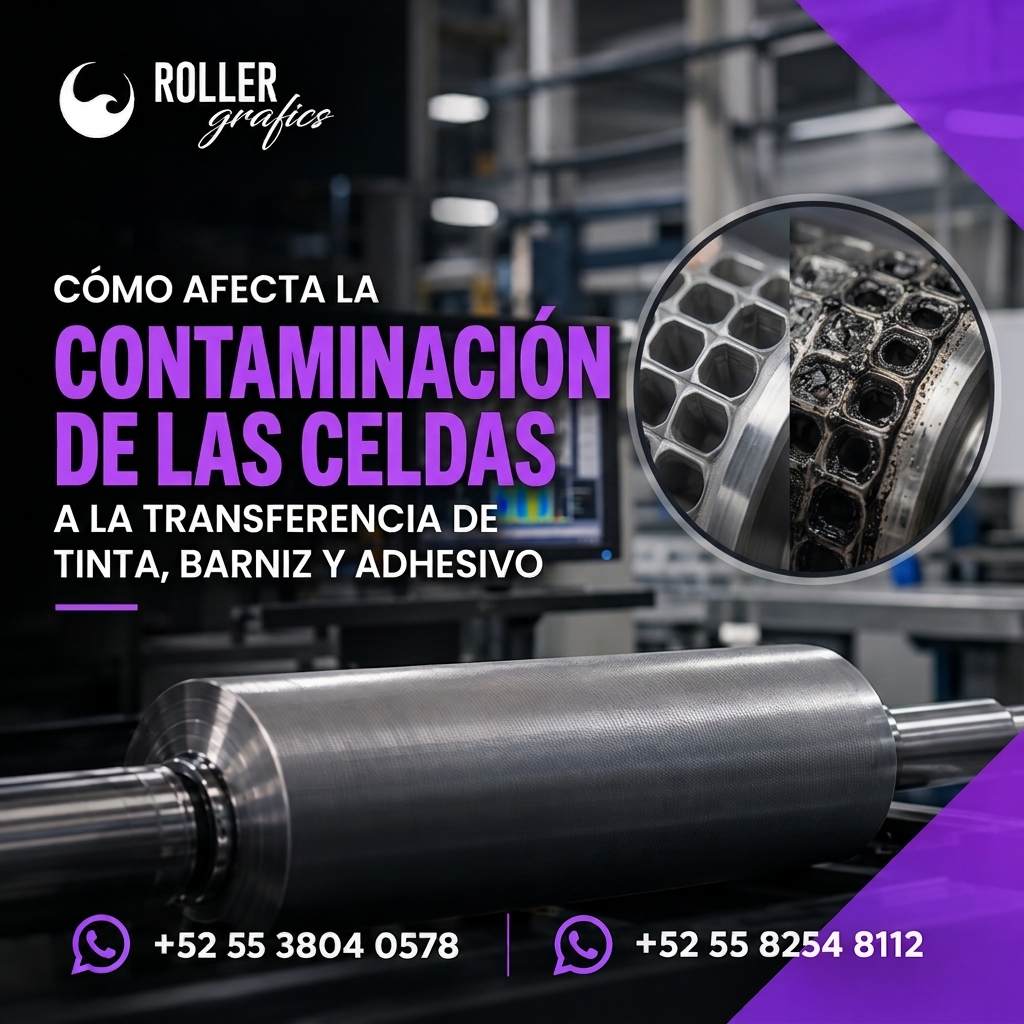
A medida que el cilindro acumula horas de rotación, la microgeometría de las celdas sufre dos fenómenos contrapuestos. Por un lado, el taponamiento por resinas y pigmentos secos reduce la profundidad disponible de la cavidad. Por otro lado, la abrasión mecánica desgasta las paredes de la celda, alterando la relación entre la abertura y la profundidad. Medir el volumen permite separar el desgaste físico irreversible de la suciedad acumulada que sí puede eliminarse mediante limpieza profunda.
Métodos Principales para la Medición del Volumen
Existen tres metodologías principales utilizadas en el entorno industrial para auditar la capacidad de dosificación de un rodillo anilox:
El método de la pipeta o transferencia de fluido por capilaridad fue el estándar durante décadas. Consiste en depositar un volumen exacto de tinta de prueba mediante una micro-pipeta y extenderla sobre la cerámica con una cuchilla especial. Al medir la superficie del trazo generado, se calcula el volumen promedio. Aunque es un método económico y rápido, posee un margen de error humano elevado y no identifica variaciones locales ni desgaste en la pared de la celda.
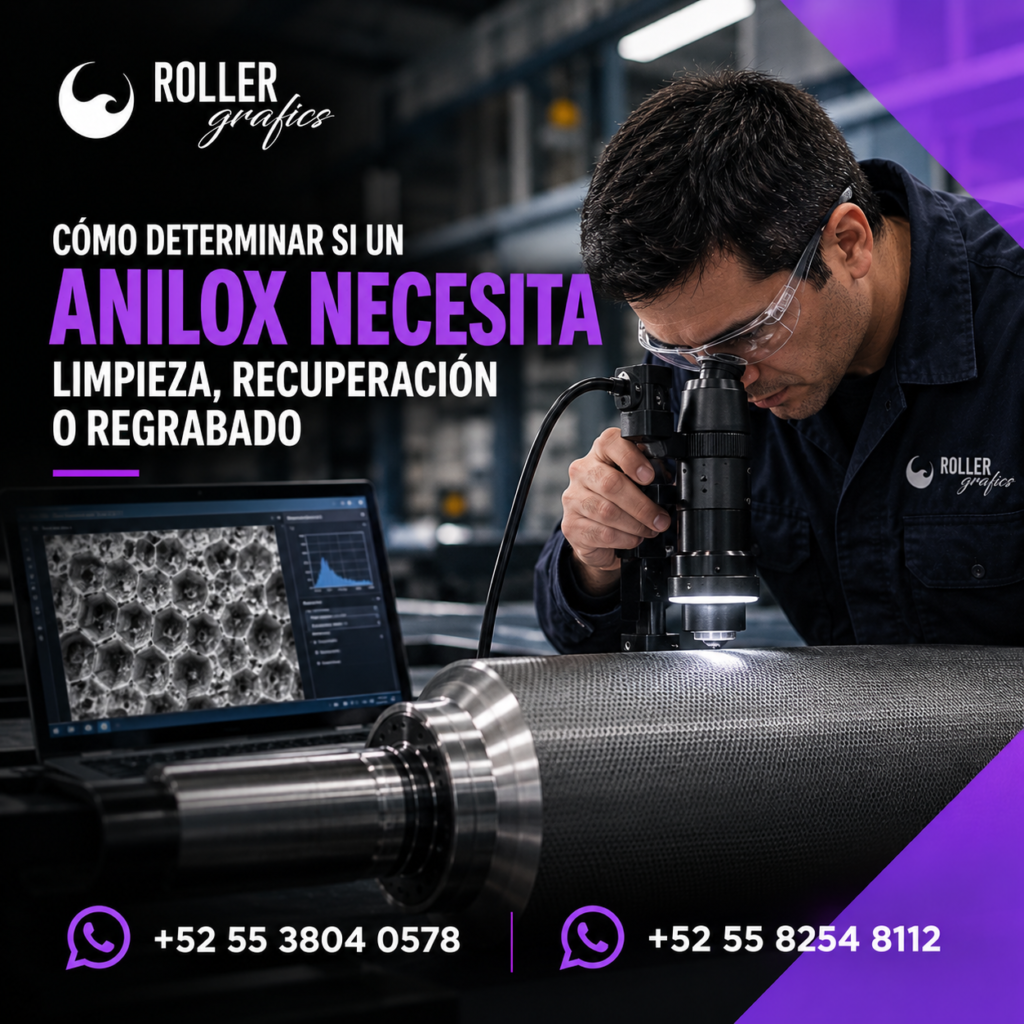
El método por microscopía digital 3D e interferometría de luz blanca representa el estándar de oro en la actualidad. Estos sistemas proyectan luz sobre la superficie del rodillo y capturan la topografía del grabado a nivel nanométrico. La tecnología procesa la imagen para entregar la profundidad exacta, el ancho de la pared, la abertura y el volumen real en múltiples puntos del cilindro. Aporta máxima precisión y genera reportes digitales inmediatos para el sistema de gestión de la planta.
El método de análisis por escaneo láser y fotogrametría de alta resolución permite evaluar la estructura tridimensional del grabado sin contacto físico. Es ideal para auditorías de alta velocidad en talleres de mantenimiento donde se requiere certificar el estado de un lote completo de rodillos antes de su almacenamiento.
Matriz de Decisiones Operativas Según el Diagnóstico Volumétrico
El valor numérico obtenido en la medición debe traducirse en acciones concretas dentro del plan de mantenimiento de la planta:
Si el volumen medido se encuentra entre el noventa y cinco y el cien por ciento del valor nominal, el rodillo está en condición óptima. La decisión operativa es mantener el cilindro en programación estándar y aplicar únicamente la rutina de lavado operativo diario.
Si el volumen real registra una pérdida de entre el diez y el veinte por ciento respecto a su valor de fábrica, el rodillo presenta taponamiento parcial por residuo seco. La decisión estratégica consiste en programar un ciclo de regeneración profunda fuera de línea mediante ablación láser de fibra o ultrasonido multifrecuencia antes de asignarlo a un trabajo de alta exigencia cromática.
Si la pérdida volumétrica supera el veinticinco por ciento y la inspección topográfica muestra paredes erosionadas o fracturadas por fricción de racleta, la limpieza no resolverá la falta de color. En este escenario, la decisión técnica es retirar el activo de la línea de producción y enviar el cuerpo metálico a un proceso de re-grabado o rectificación integral de la capa cerámica.
Si la medición revela una variación heterogénea superior al diez por ciento entre el centro y los extremos del rodillo, el diagnóstico indica una flexión mecánica del cuerpo del cilindro o un desgaste desigual por alineación incorrecta de la racleta. La acción inmediata exige auditar la mecánica de la máquina flexográfica antes de montar un rodillo nuevo.
Casos Hipotéticos de Aplicación Industrial
Caso A: Optimización en la Aplicación de Adhesivos de Laminación
Una planta convertidora de empaque transparente para botellas registraba fallas de deslaminación por falta de gramaje de adhesivo de poliuretano. La empresa aplicaba dos gramos por metro cuadrado de forma teórica, pero las pruebas de laboratorio arrojaban variaciones drásticas entre lotes.
Al medir el cilindro dosificador con un interferómetro portátil, descubrieron que el centro del rodillo conservaba el volumen nominal, pero los bordes estaban saturados de polímero cristalizado en un treinta y cinco por ciento. Al utilizar este diagnóstico para programar una limpieza por láser focalizada en los extremos, la planta recuperó la uniformidad de la película aplicada, reduciendo las mermas por rechazo de empaque en un noventa por ciento.
Caso B: Estabilización de Delta E en Cartón Corrugado
En una planta de impresión sobre cartón corrugado de alta gráfica, los operadores perdían un promedio de cincuenta minutos por arranque ajustando la tonalidad de las tintas base agua.
Se implementó una rutina de medición rápida del anilox antes de cada montaje. Si el reporte indicaba que el volumen útil era inferior a cuatro centímetros cúbicos por metro cuadrado, el rodillo no ingresaba a máquina y se enviaba a la estación de lavado ultrasónico. Esta regla operativa redujo los tiempos de ajuste a solo doce minutos y ahorró más de dos mil litros de tinta al año al evitar la adición descontrolada de pigmentos concentrados.
Errores Comunes al Interpretar la Medición
- Asumir que un anilox limpio físicamente tiene su volumen completo: La cerámica puede lucir brillante en la superficie y mantener sus celdas saturadas por resinas transparentes en el fondo.
- Tomar una sola medición en el centro del rodillo: El desgaste y el taponamiento rara vez son homogéneos; es imprescindible medir al menos en tres puntos a lo largo de la mesa de trabajo.
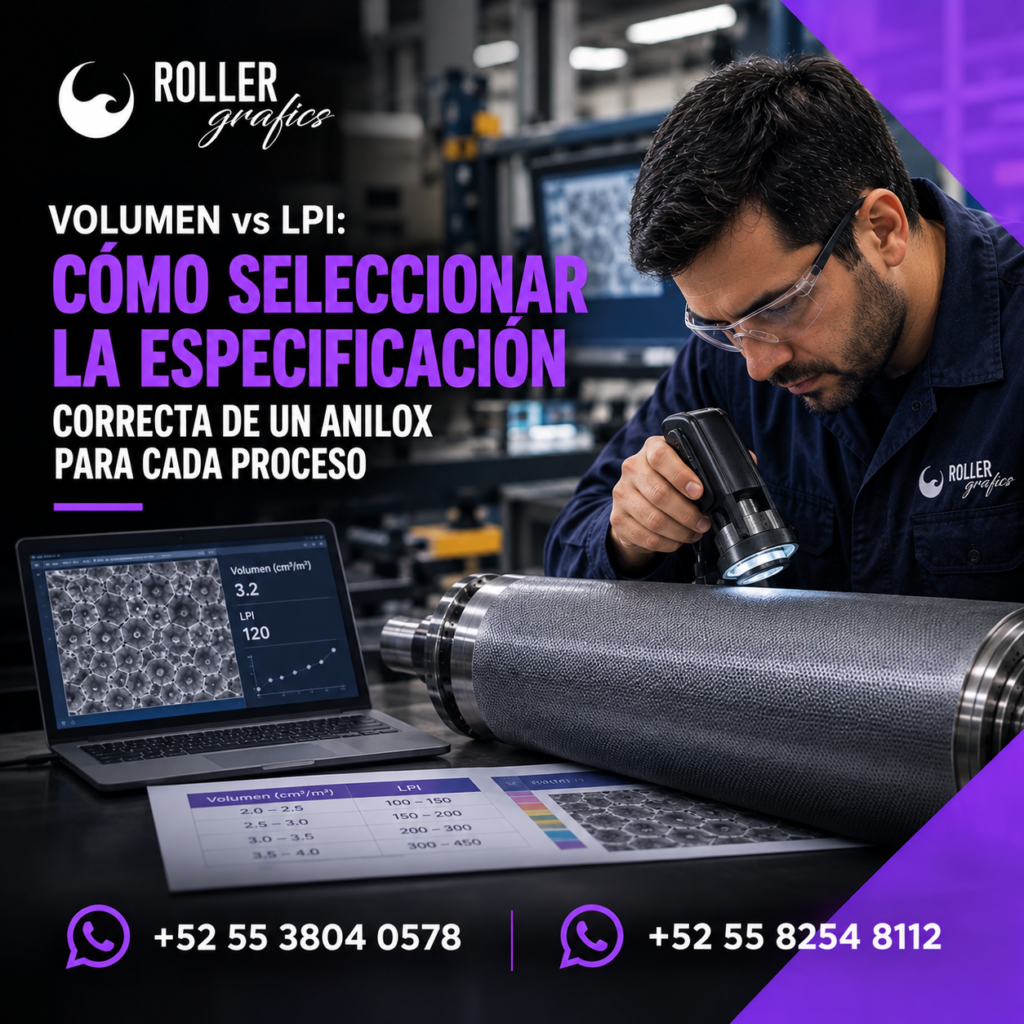
- Ignorar la linealidad al evaluar el volumen: Medir solo el volumen sin verificar la integridad de las líneas por pulgada o el ángulo de grabado impide diagnosticar rayaduras o desgaste por fricción.
Sección Estratégica de Valor Empresarial
¿Cómo Puede Implementarse esta Solución en una Empresa Industrial?
Transformar la medición volumétrica en una disciplina de mantenimiento predictivo requiere un enfoque estructurado por etapas que integre equipos, personal y software.
Fases de Implementación en Planta:
Primero, se establece el inventario técnico digitalizado donde se registra la ficha cromática y geométrica original de cada anilox existente. Segundo, se adquiere la tecnología de medición o se contrata un servicio externo de auditoría periódica de alto nivel metrológico. Tercero, se capacita al equipo de calidad y mantenimiento para interpretar los mapas topográficos tridimensionales y no solo el número final de volumen. Cuarto, se conectan los reportes de medición con la programación de producción de la planta.
Inversión y Retorno Estimado
La inversión en instrumentación de metrología o en servicios especializados de auditoría se recupera rápidamente. Los modelos financieros industriales demuestran que el retorno de inversión se alcanza en un periodo de tres a cinco meses. Este beneficio económico proviene de la eliminación de mermas de sustrato en arranques, la reducción del consumo de tintas por sobrecompensación y la prevención de daños catastróficos en los rodillos.
Escalabilidad en la Industria 4.0
En fábricas inteligentes con arquitectura modular, las mediciones tridimensionales del anilox se cargan de forma directa al sistema MES o ERP mediante códigos QR asociados al cuerpo del cilindro. Cuando el software detecta que un anilox ha perdido más del quince por ciento de su capacidad volumétrica, la plataforma bloquea automáticamente la asignación de ese rodillo para trabajos críticos y genera una orden de servicio para la estación de limpieza profunda.
Conclusión Estratégica
La metrología volumétrica es la frontera que separa a las plantas convertidoras tradicionales de las operaciones de manufactura avanzada de alto rendimiento. Intentar controlar la calidad de impresión o la homogeneidad de un laminado sin medir el volumen del anilox es un esfuerzo costoso e ineficiente.
Utilizar los datos de medición para gobernar el plan de mantenimiento permite extender la vida útil de los activos, asegurar la repetibilidad que exigen los clientes globales y maximizar el margen de utilidad de la planta.
En Roller Grafics, combinamos la fabricación y el grabado de rodillos de alta precisión con un servicio integral de diagnóstico metrológico y tratamientos de regeneración de superficie. Posicionamos a su empresa en el camino hacia la excelencia operativa, transformando la medición del anilox en una ventaja competitiva rentable y sostenible.
Preguntas Frecuentes (FAQ)
1. ¿Cuál es la diferencia entre el volumen nominal y el volumen real de un anilox?
El volumen nominal es la capacidad geométrica teórica con la que el rodillo fue grabado en fábrica. El volumen real es la capacidad disponible que conserva el cilindro en un momento determinado de su vida operativa, considerando el desgaste y la acumulación de residuos.
2. ¿Cada cuánto tiempo se debe medir el volumen de los rodillos anilox?
Se recomienda auditar el volumen al menos una vez al mes para cilindros de uso diario, y de forma obligatoria antes y después de cada ciclo de limpieza profunda fuera de línea.
3. ¿Puede un anilox recuperar su volumen original tras una limpieza por ablación láser?
Sí, siempre y cuando la reducción de volumen haya sido provocada por taponamiento de residuos y las paredes cerámicas de la celda no presenten desgaste mecánico ni fracturas.
4. ¿Por qué no es suficiente medir la viscosidad de la tinta para controlar el aporte de color?
Porque la viscosidad controla la fluidez del fluido, pero si la celda del anilox está obstruida en un treinta por ciento, la cantidad física de tinta transferida será insuficiente sin importar qué tan ajustada esté la formulación química.
5. ¿Qué herramienta de medición se recomienda para una planta de conversión flexible de alta precisión?
La interferometría 3D sin contacto es la tecnología más recomendada debido a su repetibilidad, velocidad de captura y capacidad para generar mapas topográficos detallados del estado de la celda.
Cómo medir el volumen de un anilox y utilizar el resultado para tomar decisiones de mantenimiento
Cómo establecer un programa de mantenimiento preventivo para anilox
Limpieza de anilox: cuándo una limpieza superficial ya no es suficiente
Cómo afecta la contaminación de las celdas a la transferencia de tinta, barniz y adhesivo
Volumen vs LPI: cómo seleccionar la especificación correcta de un anilox para cada proceso