Hay problemas de impresión que no aparecen de golpe.
Primero llega una pequeña variación de tono. Después, el operador comienza a hacer ajustes para recuperar la densidad esperada. Se modifica la tinta, se revisa la presión de la racleta y, en algunos casos, se reduce la velocidad de la prensa.
El proceso continúa, pero cada vez cuesta más mantenerlo estable.
Es en ese momento cuando conviene revisar un componente que puede quedar fuera del primer diagnóstico: el anilox.
Imaginemos una planta de conversión de empaque flexible donde una estación comienza a presentar diferencias de color a lo largo del sustrato. Las variables habituales parecen estar bajo control, pero la variación persiste.
Una revisión más detallada encuentra una diferencia en la condición de la superficie cerámica del anilox.
El desgaste de sus celdas puede modificar el volumen disponible para transportar tinta y, con ello, alterar la transferencia durante la impresión.
La dificultad está en que este deterioro puede avanzar durante un periodo considerable sin generar una señal visual evidente.
Por eso, reconocer sus indicios resulta fundamental para evitar que una alteración localizada termine convirtiéndose en un problema recurrente de producción.
Desarrollo Técnico de Alto Nivel
Definición Técnica y Dinámica del Desgaste Cerámico
El desgaste de un rodillo anilox es la pérdida progresiva de las características originales de su superficie grabada.
La cubierta cerámica contiene celdas microscópicas cuya geometría determina la cantidad de tinta que pueden transportar. Para mantener una transferencia consistente, esas características deben conservarse dentro de las condiciones requeridas por la aplicación.
Durante los ciclos de trabajo, la superficie está expuesta a diferentes mecanismos de deterioro.
La fricción de la racleta, las partículas abrasivas presentes en algunas tintas, una limpieza inadecuada o determinados agentes químicos pueden afectar progresivamente la cerámica.
El deterioro puede manifestarse mediante erosión de las celdas, pérdida de volumen, rayaduras o alteraciones en las paredes que las separan.
No todos estos cambios tienen la misma causa ni requieren la misma intervención. Por eso, identificar el tipo de deterioro es tan importante como detectar que existe.
Señales Críticas de Desgaste en la Línea de Producción
El desgaste puede comenzar mucho antes de que el rodillo presente un daño evidente.
Una primera señal es la dificultad persistente para alcanzar la densidad de color requerida. Si el operador necesita realizar ajustes continuamente y el resultado no termina de estabilizarse, el estado del anilox debe considerarse dentro de las posibles causas.
También puede aparecer una variación de cobertura a lo largo del rodillo. Cuando la condición de la superficie no es uniforme, diferentes zonas pueden entregar cantidades distintas de tinta y generar diferencias de densidad o tono sobre el sustrato.
El comportamiento de la racleta también aporta información. Un desgaste irregular o una abrasión que aparece antes de lo habitual puede justificar una revisión de la interacción entre ambos componentes.
Otro indicio son las líneas continuas en el sentido de giro del anilox. Una partícula atrapada entre la racleta y la superficie puede producir una marca longitudinal capaz de afectar la transferencia en esa zona.
Estas señales no confirman por sí solas que exista desgaste. Lo que hacen es indicar que el anilox merece entrar en la revisión técnica.
Impacto en la Estructura de Costos y Eficiencia Operativa
El efecto económico aparece cuando una condición del anilox obliga a compensar el comportamiento de la prensa.
Las pruebas adicionales consumen sustrato. Los ajustes de formulación pueden incrementar el consumo de tinta. Los cambios de parámetros prolongan la preparación y el tiempo necesario para estabilizar la impresión.
Además, el costo no siempre queda registrado bajo un mismo concepto. Puede aparecer como desperdicio, tiempo improductivo, consumo de insumos o intervenciones de mantenimiento.
Por eso, evaluar un anilox únicamente por su costo de reemplazo puede ocultar una parte importante del impacto que tiene mantenerlo fuera de condición.
La pregunta no es solamente cuánto cuesta el rodillo, sino qué costo está generando mientras continúa trabajando en esas condiciones.
Casos Hipotéticos de Aplicación Industrial
Caso A: Fabricación de Embalajes para la Industria Farmacéutica
Imaginemos una empresa dedicada a la impresión de empaques para la industria farmacéutica.
El área de calidad detecta problemas de definición en textos pequeños y códigos impresos. Las primeras revisiones se concentran en el sustrato y en los parámetros de impresión.
Al revisar el anilox de la estación involucrada, se encuentra un desgaste localizado en las celdas.
En este escenario, la inspección permite relacionar una condición física del rodillo con el comportamiento observado y determinar si corresponde evaluar una recuperación o un regrabado.
El punto clave es que el diagnóstico permite acotar la búsqueda antes de modificar indiscriminadamente otras variables de la prensa.
Caso B: Aplicación de Barniz de Protección en Cartón Corrugado
Ahora pensemos en una planta que utiliza un anilox para aplicar un barniz protector sobre cartón corrugado.
Con el tiempo, el acabado comienza a presentar diferencias de cobertura.
Una medición del anilox revela una reducción de su volumen efectivo. Esto cambia el enfoque del diagnóstico: antes de modificar la formulación del barniz, es necesario determinar si el rodillo conserva las características necesarias para la aplicación.
A partir de esa información, la planta puede evaluar si basta con una limpieza especializada o si la condición de la superficie requiere una intervención adicional.
Errores Comunes en el Diagnóstico
Confundir desgaste con taponamiento por tinta seca.
Un anilox con celdas obstruidas puede presentar una transferencia deficiente sin que exista necesariamente un desgaste permanente. La contaminación debe descartarse antes de atribuir el problema a una modificación irreversible de la superficie.
Incrementar la presión de la racleta para compensar la falta de color.
Este ajuste puede modificar temporalmente el comportamiento del sistema, pero no recupera el volumen perdido por desgaste. Además, una presión inadecuada puede incrementar la fricción y favorecer el deterioro de los componentes de contacto.
Confiar únicamente en una inspección visual.
La microgeometría del anilox no puede evaluarse de manera completa a simple vista. Diferencias de volumen o modificaciones pequeñas en las celdas pueden requerir instrumentos de medición para ser identificadas.
Esperar a que la falla sea evidente.
Si el rodillo solamente se revisa cuando la variación de color ya afecta la producción, parte del problema ya se ha trasladado a la operación. El seguimiento periódico permite conocer cómo evoluciona su condición.
Sección Estratégica de Valor Empresarial
¿Cómo Puede Implementarse esta Solución en una Empresa Industrial?
Un programa de control de anilox puede comenzar con algo básico: saber exactamente qué rodillos tiene la planta y en qué condición se encuentran.
Para cada uno de los rodillos críticos conviene conservar información como volumen, lineatura, aplicación, fecha de medición e historial de intervenciones.
A partir de ahí, pueden establecerse revisiones periódicas y criterios internos para decidir qué hacer cuando aparece una desviación.
La información acumulada permite comparar el estado actual con mediciones anteriores y entender la evolución del componente.
Esto convierte al anilox en un activo con historial técnico, en lugar de tratarlo como un elemento que simplemente se cambia cuando deja de funcionar correctamente.
Inversión y Retorno Estimado
La inversión depende del tamaño del inventario y del nivel de control que la planta quiera implementar.
No todas las empresas necesitan comenzar adquiriendo equipos propios de metrología. Una alternativa es apoyarse inicialmente en servicios especializados de medición y diagnóstico y, a partir de los resultados, construir un programa de mantenimiento.
El retorno puede analizarse mediante indicadores como reducción de desperdicio, menor tiempo de preparación, consumo de tinta, frecuencia de cambio de racletas y vida útil de los anilox.
El objetivo es relacionar la condición del rodillo con los costos que realmente genera dentro de la operación.
Escalabilidad e Integración con Industria 4.0
Una vez que cada anilox cuenta con un historial, esa información puede integrarse gradualmente a sistemas digitales de mantenimiento e inventario.
Cada rodillo puede conservar un identificador único junto con sus especificaciones, mediciones, intervenciones y condición actual.
Posteriormente, estos datos pueden relacionarse con órdenes de producción y equipos de proceso para consultar la condición del anilox antes de asignarlo a una aplicación determinada.
La digitalización, en este caso, no empieza con una plataforma compleja.
Empieza por tener información confiable y hacerla utilizable.
Conclusión Estratégica
Un anilox desgastado puede permanecer en producción mientras el equipo intenta compensar sus efectos mediante ajustes.
El problema es que esos ajustes trasladan la condición del componente hacia otras variables de la operación y hacen más difícil identificar el origen.
Conocer el estado del rodillo permite intervenir con mayor criterio y definir si corresponde limpiar, recuperar, regrabar o retirar el componente.
En Roller Grafics, el diagnóstico parte de conocer la condición real del anilox y las necesidades de la aplicación. A partir de esa información se puede determinar qué intervención tiene sentido para recuperar el desempeño del componente.
Porque antes de cambiar parámetros en toda la prensa, conviene revisar algo mucho más pequeño:
las celdas que están dosificando la tinta.
Preguntas Frecuentes (FAQ)
1. ¿Cómo diferenciar si un anilox está desgastado o simplemente tapado?
La diferencia debe determinarse mediante inspección y medición. Un anilox contaminado puede recuperar parte de su volumen efectivo después de una limpieza adecuada, mientras que el desgaste permanente modifica la geometría de las celdas.
2. ¿Es posible reparar el desgaste de la cerámica sin volver a grabar el rodillo?
Depende de la condición específica del anilox. Cuando existe desgaste significativo de la superficie grabada, puede ser necesario evaluar un proceso de recuperación y regrabado. La decisión debe tomarse después de revisar el estado del recubrimiento y las características que requiere la aplicación.
3. ¿Qué tipo de racleta minimiza el desgaste del anilox cerámico?
La selección depende de la aplicación y de las condiciones de operación. Una racleta adecuada, correctamente instalada y con condiciones de contacto controladas, ayuda a reducir fricción y desgaste innecesario sobre el anilox.
4. ¿El uso de tintas base agua acelera el desgaste del anilox respecto a las tintas solventes?
No puede determinarse únicamente por el tipo de tinta. El desgaste depende de factores como composición, partículas abrasivas, condiciones de operación, limpieza, racleta y compatibilidad química de los materiales involucrados.
5. ¿Cuál es la pérdida de volumen máxima permitida antes de retirar un anilox de producción?
No existe un único límite aplicable a todos los procesos. El criterio debe relacionarse con la especificación original, la aplicación, la tolerancia del proceso y el comportamiento real del anilox. Por ello, es recomendable establecer límites internos respaldados por mediciones e historial.
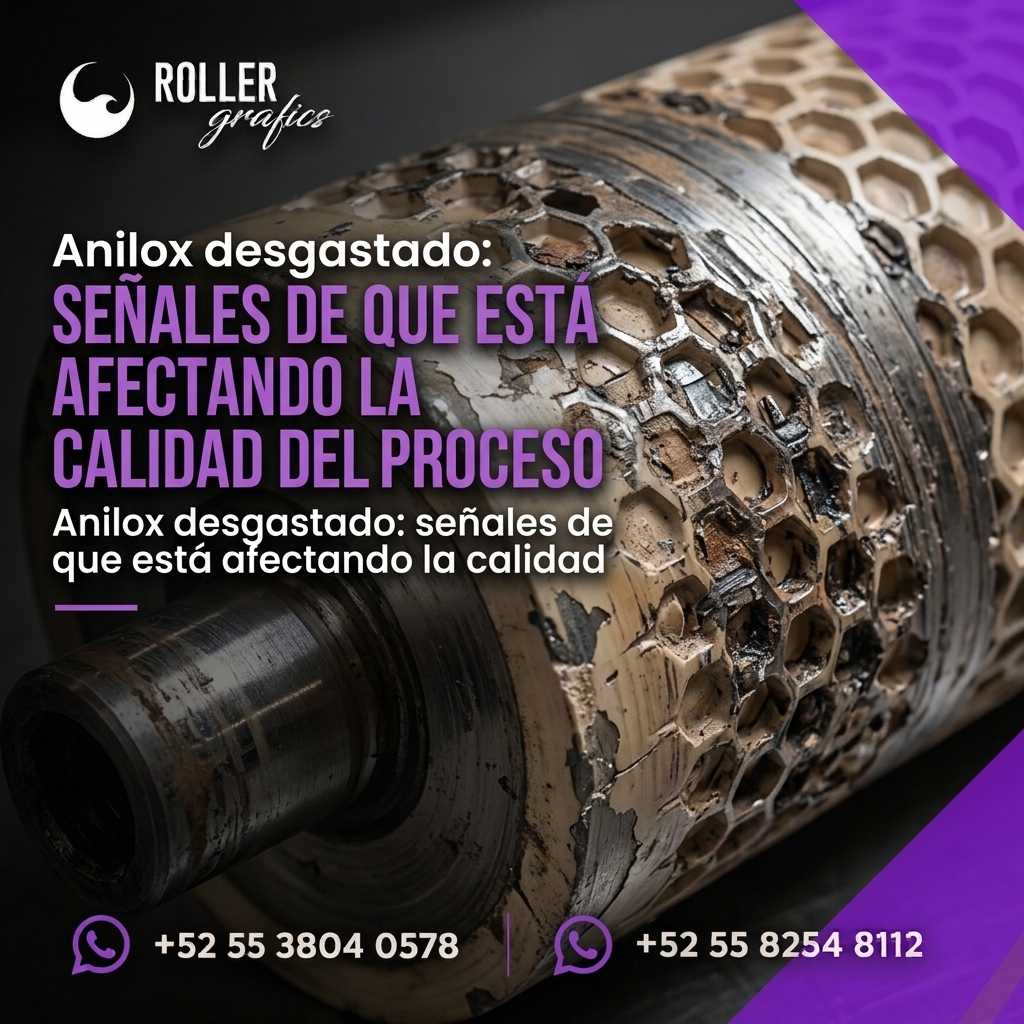
Anilox desgastado: señales de que está afectando la calidad del proceso
Cómo medir el volumen de un anilox y utilizar el resultado para tomar decisiones de mantenimiento
Cómo establecer un programa de mantenimiento preventivo para anilox
Limpieza de anilox: cuándo una limpieza superficial ya no es suficiente
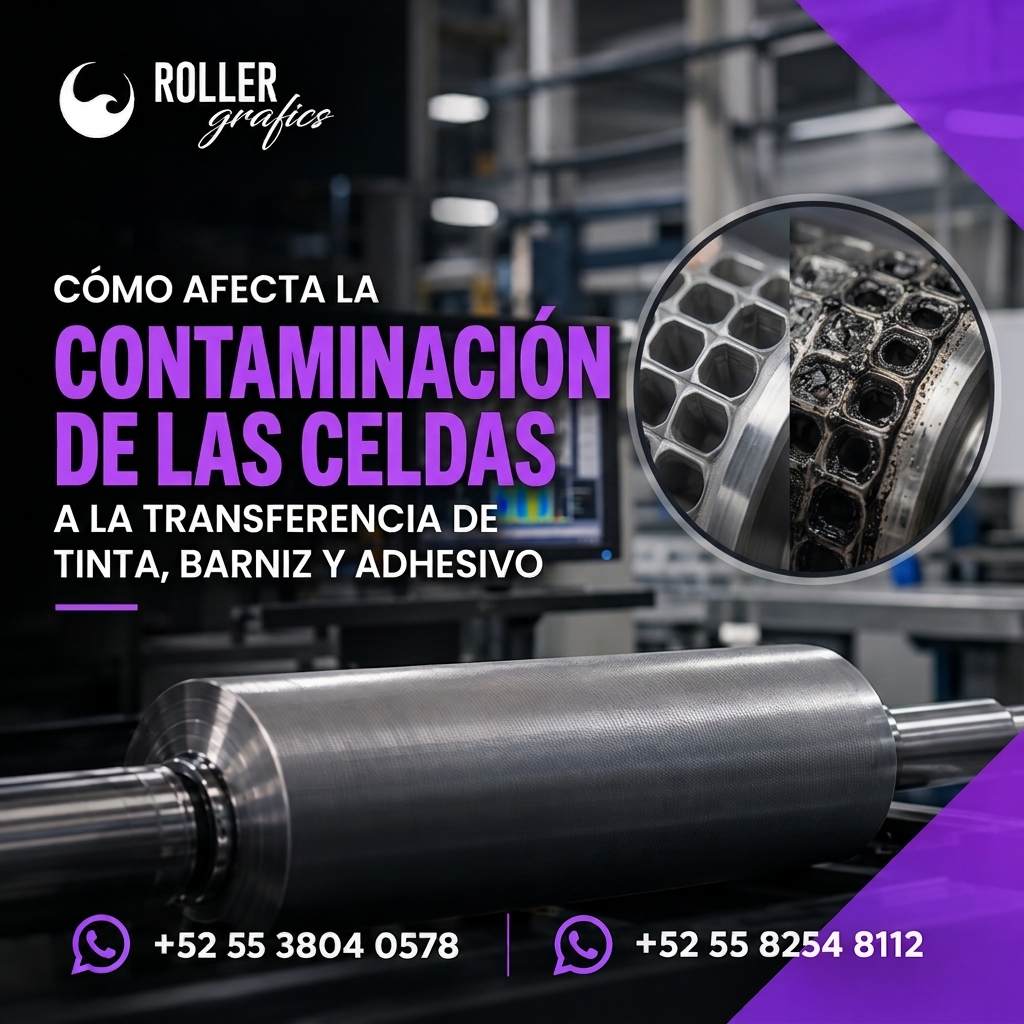
Cómo afecta la contaminación de las celdas a la transferencia de tinta, barniz y adhesivo