En una planta de conversión, hay costos que aparecen claramente en el estado financiero y otros que se esconden dentro de la operación diaria.
Una compra extraordinaria de tinta se registra. Un lote rechazado también. Una reparación de emergencia tiene una factura. Pero ¿qué pasa con los minutos que una prensa permanece detenida mientras el operador intenta igualar un tono? ¿O con los metros de película, papel o cartón que se convierten en merma porque el color no alcanza la especificación?
En muchas ocasiones, estos eventos se analizan por separado.
Sin embargo, puede existir un elemento común detrás de varios de ellos: el estado del anilox.
Un anilox con celdas parcialmente obstruidas, desgaste o pérdida de volumen útil puede modificar la cantidad de tinta que llega al sustrato. La reacción habitual consiste en compensar: ajustar la tinta, modificar parámetros de impresión, aumentar tiempos de preparación o realizar pruebas adicionales.
El problema es que una compensación puede resolver momentáneamente una impresión, pero no necesariamente corrige la causa que la originó.
Por eso, mantener un anilox no debería entenderse únicamente como una actividad de limpieza. Es una forma de conservar las condiciones de dosificación de uno de los componentes que intervienen directamente en la estabilidad de la impresión.
Cuando esa condición se pierde, el costo puede aparecer en diferentes partes de la operación.
Desarrollo Técnico de Alto Nivel
Definición Técnica y Dinámica Financiera de la Degradación
El anilox dosifica tinta mediante una superficie formada por miles de celdas microscópicas. Su geometría y volumen determinan la cantidad de tinta que puede transportar y transferir durante la operación.
Con el uso, diferentes factores pueden alterar ese comportamiento. Los residuos de tinta pueden acumularse dentro de las celdas y reducir su volumen útil. También pueden presentarse desgaste de la superficie, contaminación o daños derivados de prácticas de operación y limpieza inadecuadas.
Cuando una parte de las celdas deja de trabajar correctamente, el volumen nominal del anilox deja de representar necesariamente su capacidad real.
Ahí comienza una cadena de compensaciones.
Si la transferencia disminuye, el operador puede intentar modificar la viscosidad, formulación u otros parámetros de impresión para recuperar la densidad requerida. Si la condición no es uniforme a lo largo del rodillo, los ajustes pueden repetirse durante una misma corrida.
Desde el punto de vista financiero, la consecuencia no es únicamente el deterioro de un componente. Es la utilización adicional de recursos para compensar una condición que podría haberse detectado mediante limpieza y control metrológico.
Los Tres Pilares del Costo de Oportunidad
El impacto económico de un anilox sin mantenimiento puede observarse principalmente en tres áreas.
La primera es el consumo de tinta y otros insumos. Cuando la transferencia no corresponde con las condiciones esperadas, la planta puede realizar ajustes para alcanzar el tono o la densidad especificados. Estos ajustes implican consumo adicional de materiales y pueden dificultar la reutilización de determinadas mezclas al terminar una orden.
La segunda corresponde a los tiempos muertos y ajustes de prensa. Un problema de transferencia puede traducirse en pruebas adicionales, modificaciones de parámetros y paros durante la preparación o producción. En una operación de alta velocidad, el costo no está solamente en la mano de obra involucrada: también está en la capacidad de máquina que deja de utilizarse.
La tercera es la merma asociada a la variación del proceso. Cuando la condición del anilox no es consistente, pueden aparecer diferencias de densidad o tono que obliguen a detener la corrida, ajustar nuevamente o separar material que no cumple con las especificaciones.
Por eso, el costo de un anilox deteriorado puede terminar distribuido entre tinta, sustrato, tiempo de máquina, mano de obra y calidad.
El mantenimiento permite intervenir antes de que todos esos costos aparezcan al mismo tiempo.
Casos Hipotéticos de Aplicación Industrial
Caso A: Impresión de Empaque Flexible para Alimentos
Imaginemos una planta dedicada a la fabricación de empaques flexibles que comienza a detectar variaciones de tono en una estación de impresión.
El área de producción inicialmente revisa la tinta. Se comprueba la viscosidad, se realizan ajustes y se repiten pruebas. El problema disminuye durante una corrida, pero vuelve a aparecer posteriormente.
En lugar de continuar modificando la formulación, la planta decide revisar el anilox utilizado en esa estación.
Una auditoría volumétrica puede revelar que una parte de las celdas presenta acumulación de residuos y que el volumen disponible ya no corresponde con la condición esperada.
A partir de ahí, el análisis cambia.
Ya no se trata solamente de cuánto cuesta limpiar el rodillo. También deben considerarse los materiales utilizados durante los ajustes, el tiempo empleado en pruebas y la merma generada antes de alcanzar una condición estable.
El caso muestra por qué una auditoría puede aportar información que una revisión visual no proporciona: un anilox puede parecer funcional y, aun así, haber perdido capacidad volumétrica.
Caso B: Producción de Cajas de Cartón Corrugado
Ahora pensemos en una planta de cartón corrugado que utiliza varios anilox para diferentes trabajos.
Los cambios de producción requieren ajustes de color y, con el tiempo, los operadores comienzan a notar que algunos rodillos requieren más intervención que otros.
El problema podría atribuirse inicialmente a diferencias entre tintas, sustratos o condiciones de operación.
Una medición del volumen real de los anilox permite incorporar otro dato a la evaluación.
Si algunos rodillos presentan una pérdida de volumen considerable, la planta puede identificarlos y retirarlos de determinadas aplicaciones hasta realizar la intervención correspondiente.
El beneficio de este enfoque no consiste en asumir que todos los problemas provienen del anilox. Consiste en tener información suficiente para separar una variable de otra.
Cuando mantenimiento, producción y calidad trabajan con datos del estado del rodillo, es posible tomar decisiones antes de que la variación se convierta en un problema mayor.
Errores Comunes en la Gestión Operativa
Uno de los errores más comunes es considerar la limpieza del anilox como una tarea secundaria. Cuando los residuos permanecen dentro de las celdas, su remoción puede volverse más compleja y la capacidad volumétrica puede verse afectada.
Otro error es intentar corregir una pérdida de transferencia únicamente mediante parámetros de operación. Modificar la presión de la racleta o alterar continuamente la tinta puede ocultar temporalmente el problema sin recuperar el volumen perdido de las celdas.
También es frecuente depender exclusivamente de una inspección visual. La apariencia de la superficie no permite determinar por sí sola cuánto volumen útil conserva un anilox.
Finalmente, está el error de no relacionar mantenimiento con información económica. Si una planta registra consumo de tinta, mermas y tiempos de ajuste, pero no relaciona esos datos con la condición de sus anilox, pierde una oportunidad para identificar patrones.
Sección Estratégica de Valor Empresarial
¿Cómo Puede Implementarse esta Solución en una Empresa Industrial?
Convertir el mantenimiento del anilox en una herramienta de control operativo requiere establecer un procedimiento que permita conocer el estado de los rodillos y actuar antes de que la degradación afecte la producción.
El primer paso consiste en realizar un diagnóstico del parque de anilox. La metrología permite conocer el volumen real y detectar diferencias entre lo esperado y lo que realmente está entregando cada rodillo.
Después se puede establecer un programa de limpieza preventiva adecuado a las tintas utilizadas, las condiciones de operación y las características de los anilox.
Los rodillos que presenten una pérdida significativa de capacidad pueden pasar a una intervención de limpieza profunda, recuperación o evaluación técnica, según su condición.
Finalmente, la información obtenida debe relacionarse con producción, mantenimiento, calidad y compras.
La idea es dejar de administrar los anilox únicamente cuando presentan una falla evidente y comenzar a gestionarlos como activos que requieren seguimiento.
Inversión y Retorno Estimado
Un programa de mantenimiento y auditoría no necesariamente comienza con una inversión importante en infraestructura.
Puede iniciar con un diagnóstico especializado del parque existente y con la definición de criterios para determinar cuándo un anilox requiere limpieza, medición, recuperación o sustitución.
Para calcular el retorno, conviene comparar la inversión del programa con variables que ya existen dentro de la planta: consumo de tinta, cantidad de material de arranque, horas de prensa destinadas a ajustes, frecuencia de intervenciones y disponibilidad de los rodillos.
Esto permite construir un análisis basado en datos propios, en lugar de asumir que el mantenimiento siempre representa un costo adicional.
En realidad, el objetivo es determinar cuánto cuesta mantener una condición deficiente y cuánto cuesta prevenirla.
Escalabilidad e Integración con Industria 4.0
Una vez que los datos comienzan a registrarse de manera sistemática, el mantenimiento del anilox puede integrarse a una estrategia de gestión digital de activos.
Cada rodillo puede contar con un registro que incluya identificación, especificaciones, volumen medido, historial de limpieza, intervenciones realizadas y aplicaciones en las que ha sido utilizado.
Con el tiempo, esta información puede relacionarse con sistemas de mantenimiento, inventarios, MES o ERP.
Así, antes de asignar un anilox a un trabajo, la planta puede consultar su historial y conocer su condición más reciente.
En una operación más avanzada, los datos de metrología pueden utilizarse para establecer criterios de alerta y programación de mantenimiento. La tecnología no sustituye la evaluación técnica; permite que esa información sea utilizada de forma más consistente.
Conclusión Estratégica
El costo real de no mantener un anilox rara vez aparece en una sola factura.
Puede distribuirse entre tinta adicional, sustrato desperdiciado, ajustes repetitivos, horas de prensa improductivas y material que debe reprocesarse o descartarse.
Por eso, analizar el mantenimiento únicamente como un gasto puede ofrecer una visión incompleta.
La limpieza preventiva ayuda a conservar las celdas en condiciones adecuadas. La metrología permite conocer si el volumen real continúa dentro de los parámetros esperados. Y el historial técnico permite tomar decisiones con mayor información cuando llega el momento de recuperar o sustituir un rodillo.
Para una planta de conversión, el objetivo no es limpiar por limpiar. Es conocer el estado de sus activos y relacionarlo con lo que está ocurriendo en producción.
En Roller Grafics, este enfoque parte de la evaluación técnica del rodillo y de las necesidades de la aplicación para identificar oportunidades de mantenimiento, recuperación de superficies y gestión técnica del anilox.
Porque cuando una planta empieza a medir el estado de sus anilox, también empieza a identificar costos que antes parecían simplemente parte de la operación.
Preguntas Frecuentes (FAQ)
1. ¿Cuánto dinero puede perder una planta por trabajar con un anilox tapado?
No existe una cifra universal. El impacto depende del tipo de tinta, volumen de producción, velocidad de prensa, número de estaciones y grado de pérdida volumétrica. Para cuantificarlo es necesario relacionar la condición del anilox con consumo, merma y tiempos de ajuste.
2. ¿Cómo saber si la variación de color se debe al anilox o a la tinta?
La variación puede tener diferentes causas. Una auditoría volumétrica del anilox permite determinar si existe pérdida de volumen o diferencia entre rodillos y separar esta variable de otros factores relacionados con tinta, sustrato o parámetros de impresión.
3. ¿Qué frecuencia de limpieza profunda se recomienda?
La frecuencia depende del tipo de tinta, materiales utilizados, condiciones de operación y prácticas de limpieza. No existe un intervalo único aplicable a todas las plantas; debe establecerse a partir de las condiciones reales de cada operación.
4. ¿Aumentar la presión de la racleta ayuda a compensar un anilox sucio?
No recupera el volumen perdido de una celda obstruida. Modificar la presión puede alterar las condiciones de contacto y aumentar el desgaste de los componentes, por lo que no debe utilizarse como sustituto de una limpieza o evaluación técnica.
5. ¿Cuál es el primer paso para cuantificar el costo del mantenimiento deficiente en una planta?
Realizar una auditoría del parque de anilox y relacionar sus resultados con indicadores como consumo de tinta, merma de sustrato, tiempos de ajuste y horas de prensa. Esta información permite establecer una línea base para medir el impacto económico.
Costo de no mantener un anilox: tinta desperdiciada, paros y variación de proceso
¿Conviene recuperar o comprar un anilox nuevo? Análisis técnico y económico
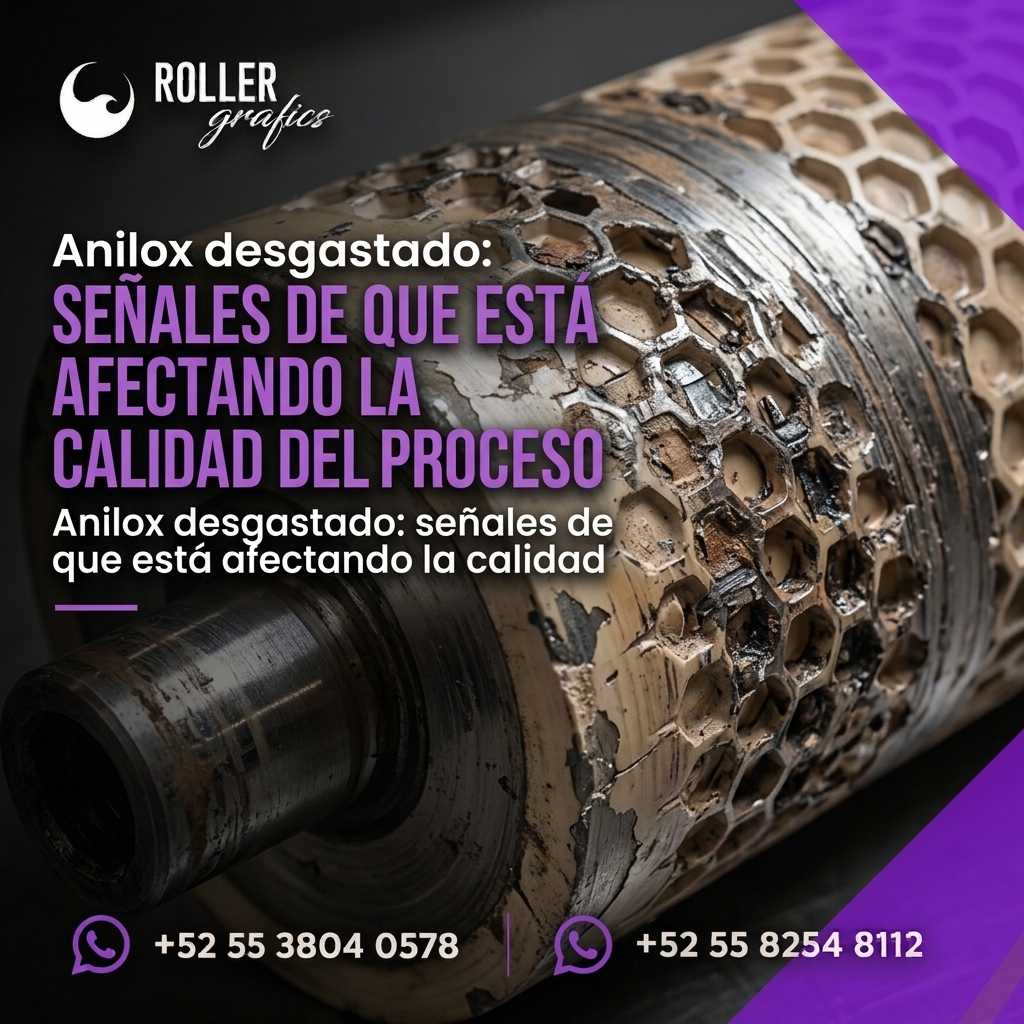
Anilox desgastado: señales de que está afectando la calidad del proceso
Cómo medir el volumen de un anilox y utilizar el resultado para tomar decisiones de mantenimiento
Cómo establecer un programa de mantenimiento preventivo para anilox